

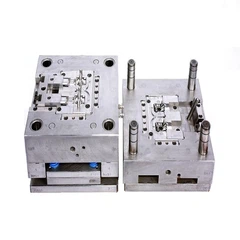


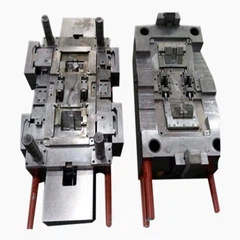



Behandle teknologiruter for injiserte støpte plastkomponenter
Metoder for å formulere prosesseringsteknologiruter for muggkomponenter
Formuleringen av prosesseringsteknologiruter for muggkomponenter er grunnlaget for å utvikle prosesseringsteknologiprosedyrer for muggdeler. Hovedoppgavene i formulering av prosesseringsteknologiruter inkluderer valg av behandlingsmetoder for komponentoverflater, bestemme behandlingssekvenser og dele operasjoner. Basert på teknologiruten, kan prosess -benchmarks for hver operasjon velges, og spesifikke operasjonelle dimensjoner, utstyr, verktøy, skjæreparametere og tidskvoter kan bestemmes.

Når du formulerer teknologiruter, bør spesiell oppmerksomhet rettes mot egenskapene til muggproduksjon, som involverer enkelt - stykke eller liten - batchproduksjon med høye presisjonskrav. Med utgangspunkt i fabrikkens faktiske forhold, bør det legges vekt på muligheten og økonomien til nye prosesser og teknologier. Flere ordninger bør foreslås, analyseres og sammenlignes for å bestemme en optimal teknologirute som passer de faktiske fabrikkforholdene.
Valg av overflatebehandlingsmetoder
For å velge behandlingsmetoder riktig, er det viktig å forstå egenskapene til forskjellige prosesseringsmetoder og mestre begrepene økonomisk prosesseringsnøyaktighet og økonomisk overflateuhet. Under behandlingen påvirker mange faktorer nøyaktighet. Hver prosesseringsmetode kan oppnå forskjellige nivåer av nøyaktighet under forskjellige arbeidsforhold.
For eksempel, når arbeidere opererer nøye og velger lavere skjæreparametere, kan høyere nøyaktighet oppnås. Dette reduserer imidlertid produktiviteten og øker kostnadene. Motsatt kan det å øke kuttingsparametere for å forbedre produksjonseffektiviteten redusere kostnadene, men kan øke behandlingsfeilene, og dermed redusere prosesseringsnøyaktigheten.
Økonomisk prosesseringsnøyaktighet og økonomisk overflateuhet refererer til behandlingsnøyaktighet og overflateuhet som kan oppnås under normale behandlingsforhold, ved bruk av utstyr som oppfyller kvalitetsstandarder, prosessutstyr og arbeidere med standard tekniske karakterer uten å utvide behandlingstiden.

Eksterne sylindriske overflatebehandlingsordninger
Flere prosesseringsordninger finnes for eksterne sylindriske overflater av injiserte støpte plastformekomponenter:
Grov sving: Oppnår IT11-IT13 nøyaktighetsgrader med overflateuhet RA på 12,5-50 μm. Passer for alle metaller unntatt herdet stål.
Grov sving → semi - Finish Turning:Oppnår IT8-IT10 nøyaktighetskarakterer med overflateuhet RA på 3,2-6,3 μm.
Grov sving → semi - Fullfør sving → Fullfør sving: Oppnår IT7-IT8-nøyaktighetsgrader med overflateuhet RA på 0,8-1,6 μm.
Grov sving → semi - Fullfør sving → Fullfør sving → Rulling eller polering:Oppnår IT6-IT7-nøyaktighetsgrader med overflateuhet RA på 0,06-0,20 μm.
Grov sving → semi - Fullfør sving → Sliping:Oppnår IT6-IT7-nøyaktighetsgrader med overflateuhet RA på 0,4-0,8 μm.

Internt hullbehandlingsordninger
Intern hullbehandling for injiserte støpte plastformer krever spesifikke tilnærminger:
Boring: Grunnleggende boring oppnår IT11-IT13 nøyaktighetsgrader med overflateuhet RA på 12,5-50 μm.
Boring → Reaming: Oppnår IT8-IT9-nøyaktighetsgrader med overflateuhet RA på 1,6-3,2 μm.
Boring → Grov reaming → Fullfør reaming: Oppnår IT7-IT8-nøyaktighetsgrader med overflateuhet RA på 0,8-1,6 μm.
Boring → utvidelse: Oppnår IT10-IT11 nøyaktighetsgrader med overflateuhet RA på 6,3-12,5 μm.
Grov kjedelig → semi - Fullfør kjedelig → Fullfør kjedelig: Oppnår IT7-IT8-nøyaktighetsgrader med overflateuhet RA på 0,8-1,6 μm.

Plane overflatebehandlingsordninger
Plan overflatebehandling er avgjørende for injisert støpt plastformproduksjon:
Grov sving:For rotasjonskroppens endeflater, oppnår IT11-IT13 nøyaktighetsgrader med overflateuhet RA på 12,5-50 μm.
Grov sving → semi - Finish Turning: Oppnår IT8-IT10 nøyaktighetskarakterer med overflateuhet RA på 3,2-6,3 μm.
Grov høvling eller fresing: Oppnår IT11 - IT13 nøyaktighetskarakterer med overflateuhet RA på 12,5-50 μm for generelle ikke-harte plan.
Grov høvling eller fresing → Fullførende planlegging eller fresing: Oppnår IT8-IT10 nøyaktighetskarakterer med overflateuhet RA på 1,6-6,3 μm.
Grov fresing → Fullfør fresing → Sliping → Lapping → Polering:Oppnår nøyaktighet over IT5 med overflateuhet RA på 0,025-0,1 μm.

Hullsystembehandling med krav til posisjonsnøyaktighet
For hullsystemer som krever posisjonsnøyaktighet i injisert støpt plastformproduksjon:
Boring på vertikale eller radiale boremaskiner: Å bruke borjigger oppnår avstandsfeil på 0,05-0,2 mm.
CNC fresing eller maskineringssenterbehandling: Oppnår avstandsfeil på 0,005-0,05mm.
Koordinere kjedelig maskinbehandling: Å bruke optiske instrumenter oppnår avstandsfeil på 0,004-0,015mm.
Diamond Boring Machine Processing: Koordinere måleenheter oppnår avstandsfeil på 0,008-0,02mm.
Horisontal kjedelig og fresemaskinbehandling: Ulike posisjonsmetoder oppnår forskjellige nøyaktigheter fra 0,005-1,0 mm.
Avanserte behandlingsmetoder for komplekse overflater
For kompleks overflatebehandling i injisert støpt produksjon av plastform, utover konvensjonell sving, sliping, høvling og fresing på vanlige maskinverktøy, er CNC -maskinbehandling, EDM -prosessering og formkjøring først og fremst brukt. For hullsystemer som krever høy posisjons- og dimensjons nøyaktighet, brukes koordinat kjedelig, koordinatsliping og CNC -fresemetoder vanligvis.
CNC -maskinbehandling
Kan behandle forskjellige dannede overflater og komplekse overflater, spesielt egnet for prosessering av hulrom, kjerner og forskjellige komplekse buede overflater i injisert støpt plastformproduksjon.
EDM -behandling
En av de ofte brukte prosesseringsmetodene i muggproduksjon, med EDM -dannende prosessering spesielt mye påført i herdet formbehandling av mold hulrom for injisert støpt plastproduksjon.
Presisjonskoordinatmetoder
Koordinat kjedelig og koordinatsliping brukes hovedsakelig for presisjonsbehandling av hullsystemer som krever høy posisjonsnøyaktighet i injiserte støpte plastformer.
FORMEMLINDINGSPROSECTIONSFORSIKTIGHETER FORMLINDING HJULLINDING OG FORM FIXUTURE Metoder, hovedsakelig brukt for presisjonsbehandling av slag og dieinnlegg. Optiske kurvslipemaskiner er egnet for presisjonsbehandling av spesielle - formede arbeidsflater av små injiserte støpte plastformer.

Når du velger prosesseringsmetoder, bør oppmerksomhet rettes mot det faktum at når kravene til overflatebehandlingsbehandlingsnøyaktighet er høye, bør den endelige behandlingsmetoden for den behandlede overflaten først bestemmes basert på faktorer som økonomisk prosesseringsnøyaktighet og overflateuhet oppnåelig ved forskjellige prosessmetoder. Deretter bør en serie med forberedende operasjonsbehandlingsmetoder og sekvenser før den endelige behandlingsmetoden velges for å oppnå designkrav gjennom påfølgende prosessering.
Valg av behandlingsmetode er ofte avhengig av erfaring eller referansetabeller, da gjøres modifikasjoner basert på faktiske forhold eller gjennom prosesstesting. Fra dataene i de refererte tabellene kan det sees at flere behandlingsmetoder kan tilfredsstille de samme nøyaktighetskravene, så følgende problemer bør også vurderes under valg:
Arbeidsstykke materialegenskaper og varmebehandlingsprosesser
For eksempel krever presisjonsbehandling av herdet stål sliping, mens presisjonsbehandling av ikke - jernholdige metaller skal bruke høy - hastighetsbehandling eller fin kjedelig for å unngå hjulstopping under sliping.
Produksjonstype, produktivitet og økonomiske problemer
Valg av behandlingsmetode skal tilpasse seg produksjonstype. For eksempel, for guide etter og guide hylsehull i seter, bruker enkelt - stykke liten - batchproduksjon bruker boring og matchende kjedelige prosesser, mens høy - volumproduksjon bruker boring og multi - spindelborende prosesser.
Arbeidsstykkeform og dimensjoner
For eksempel dør hull i multi - hulls stansing å ta i bruk sving og intern sliping ikke bare prosessen, men kan heller ikke sikre posisjonsnøyaktighet mellom hullene. Koordinere kjedelige maskiner eller koordinat slipemaskiner skal brukes.
Spesifikke produksjonsforhold
Eksisterende utstyr og prosessmidler bør utnyttes fullt ut, teknisk personell kreativitet bør utnyttes, og bedriftspotensialet bør utforskes. Noen ganger, på grunn av utstyrsbelastningsgrunner, må andre behandlingsmetoder tas i bruk.
I tillegg, når du velger behandlingsmetoder, bør muligheten for å bruke nye prosesser og teknologier vurderes fullt ut for å forbedre prosessnivået.
Divisjon av prosesseringsstadier
Teknologiruter er vanligvis delt inn i grov prosessering, semi - Finish Processing og Finish Processing Stages i henhold til Operation Nature. For overflater som krever særlig høy prosesseringsnøyaktighet og overflatekvalitet, bør det ordnes et etterbehandlingsstadium på slutten av prosessen.
Hovedoppgaver for hvert prosesseringstrinn
Grov prosesseringsstadium
Hovedoppgaven med grov prosessering er å fjerne det meste av behandlingsgodtgjørelsen fra bearbeidede overflater, noe som gjør blanke former og dimensjoner så nær som mulig for ferdige produkter. Under grov prosessering er ikke nøyaktighetskravene høye, og skjæreparametere og skjærekrefter er relativt store. Derfor bør grov prosessering hovedsakelig vurdere hvordan man kan forbedre arbeidsproduktiviteten.
Fullfør behandlingsstadiet
Fullførbehandlingen gjør høy - Nøyaktighetsflater oppfyller krav til designkvalitet. Nødvendig behandlingsnøyaktighet er høy, og prosesseringsgodtgjørelser og kutteparametere for alle overflater er relativt små.
Semi - Fullfør prosesseringstrinn
Semi - Fullbehandling Forbereder nødvendig nøyaktighet og godtgjørelse for presisjonsbehandling av hovedoverflater og fullfører behandlingen av noen sekundære overflater som boring, tapping og grooving. For overflater eller deler med lave nøyaktighetskrav, kan semi - finishbehandling oppfylle designkrav.
Etterbehandlingstrinn
Hovedoppgaven med å fullføre behandlingen er å forbedre dimensjonsnøyaktigheten av bearbeidede overflater og redusere overflatens ruhet. Generelt kan det ikke korrigere form og posisjonsfeil. Etterbehandling er bare anordnet for overflater som krever særlig høy dimensjons nøyaktighet og overflateuhet, for eksempel noen injiserte støpt plastform i overflaten.
Funksjoner for å dele prosesseringsstadier
| Funksjon | Beskrivelse |
|---|---|
| Sikre produktkvalitet | Grov prosessering fjerner store kvoter, og genererer store skjærestyrker og varme. Iscenesatt behandling reduserer gradvis disse faktorene, eliminerer tidligere feil og oppfyllingskrav. |
| Rasjonell utstyrsbruk | Grov prosessering bruker høy - strøm, lav - presisjonsmaskiner for produktivitet, mens du avslutter behandlingen bruker høyt - presisjonsutstyr, og forlenger levetiden. |
| Tilrettelegge for varmebehandling | Iscenesatt prosessering tillater riktig plassering av varmebehandlingsoperasjoner, ved å bruke effekten av dem og muliggjør korreksjon av eventuell resulterende deformasjon. |
| Defekt Discovery & Surface Protection | Grov prosessering avslører blanke defekter tidlig, og forhindrer bortkastet innsats på uklarbare deler og beskytter ferdige overflater mot skade under påfølgende operasjoner. |
Derfor, når du formulerer mold delbehandlingsteknologiruter, bør prinsippet om å dele prosesseringstrinn generelt følges, men det kan ikke være absolutt i spesifikke applikasjoner. Teknologirutebehandlingstrinndivisjon gjelder hele arbeidsstykkets prosesseringsprosess, ikke for behandling av en bestemt overflate eller operasjon. For eksempel trenger noen posisjoneringsreferanseflater presis prosessering i semi - finish eller til og med grove prosesseringsstadier, mens grov prosessering av noen små hull ofte er ordnet i finish -prosesseringstrinn.
Operasjonsdivisjon og prosesseringssekvensarrangement
Prinsipper for operasjonsavdeling
Basert på designkrav for behandlede overflater i hvert prosesseringsstadium av deler, kombinert med utvalgte overflatebehandlingsmetoder, kan prosessering av overflater i samme stadium kombineres til forskjellige operasjoner. Når du deler operasjoner, kan prinsipper for driftskonsentrasjon eller driftsspredning vedtas.
Operasjonskonsentrasjonsprinsipp
Hvis hver operasjon inkluderer mye behandlingsinnhold, kan delbehandling konsentreres i få operasjoner, kalt driftskonsentrasjon.
Bedre sikrer gjensidig posisjonsnøyaktighet mellom overflater
Reduserer klemmetider og hjelpetid
Reduserer maskinverktøy og operatørnumre
Utstyr og verktøy har komplekse strukturer med store investeringer
Vanskelig justering og vedlikehold, høye tekniske krav
Operasjonsspredningsprinsipp
Hvis hver operasjon inkluderer lite prosesseringsinnhold, er delbehandling spredt blant mange operasjoner, kalt driftsspredning.
Maskinutstyr og verktøy er relativt enkelt
Praktisk å tilpasse seg, lett for arbeidere å mestre
Kan ta i bruk optimale skjæreparametere, redusere maskineringstid
Krever store utstyrsmengder og mange operatører
Trenger store produksjonsområder
Siden injisert støpt plastformbehandling krever høy nøyaktighet og for det meste involverer enkelt - stykke eller liten - batchproduksjon, er det mer egnet for å dele operasjoner i henhold til driftskonsentrasjonsprinsipper. Profesjonelle produksjonsbedrifter for mugg standarddeler kombinerer både driftskonsentrasjon og spredning, og krever teknisk økonomisk analyse basert på spesifikke forhold.

Behandlingssekvensarrangement
Arbeidsstykke mekanisk prosessering innebærer skjærebehandling, varmebehandling og hjelpeoperasjoner. Derfor, når du formulerer teknologiruter, skal kutte prosessering, varmebehandling og hjelpeoperasjonssekvenser være rimelig og omfattende arrangert.
Kutte prosesseringsordningsarrangement
Behandlede overflater av injiserte støpte plastformede deler har ikke bare individuelle nøyaktighetskrav, men også visse posisjonsnøyaktighetskrav mellom overflater. Under delbehandlingen bør oppmerksomhet rettes mot referansevalg og konvertering. Behandlingssekvensarrangement skal følge disse prinsippene:
Grov først, deretter presisjon
Grov behandling først, deretter semi - finish, endelig fullføre behandlingen
Henvisning først, deretter andre
Prosessreferanseoverflater først for påfølgende operasjoner
Hoved først, deretter sekundær
Behandle hovedflater først, deretter sekundære overflater
Fly først, deretter hull
Behandle fly først som referanser, deretter indre hull
VARME TREAMENT DRIFTSORDING
Varebehandlingsordning i teknologiveier avhenger hovedsakelig av del av varmebehandlingsformål. I henhold til varmebehandlingsformål kan varmebehandlingsprosesser grovt deles inn i to kategorier: forberedende varmebehandling og endelig varmebehandling.
Forberedende varmebehandling
Forberedende varmebehandling tar sikte på å forbedre ytelsen til arbeidsstykke, eliminere internt stress, forbedre metallografisk struktur og forberede seg på endelig varmebehandling.
Annealing og normalisering:Generelt arrangert etter blank produksjon og før mekanisk prosessering.
Tempereringsbehandling: Generelt anordnet mellom grov og semi - finish -prosessering.
Aldringsbehandling:Eliminerer internt stress. Arrangert basert på presisjonskrav, noen ganger flere ganger.
Endelig varmebehandling
Endelig varmebehandling tar sikte på å forbedre delytelsen som styrke, hardhet og slitestyrke.
Slukking:Forbedrer hardheten. Må følges av temperering for å redusere indre stress.
Forgasselse og slukking:Forbedrer overflatens hardhet mens du opprettholder kjerne seighet.
Nitriding: Forbedrer overflateegenskaper med minimal deformasjon, ordnet så sent som mulig.
Hard sammensatt belegg: Brukt etter presisjonsbehandling for å forbedre mugglivet.
Hjelpeoperasjonsarrangement
Hjelpeoperasjoner inkluderer hovedsakelig inspeksjon, avbyggende, rustforebygging og rengjøring. Blant disse er inspeksjon hovedinnholdet i hjelpeoperasjoner og spiller en ekstremt viktig rolle i å sikre delbehandlingskvalitet.
| Hjelpeoperasjon | Arrangement |
|---|---|
| Inspeksjonsoperasjoner | Etter grov eller semi - Fullfør behandling, før og etter viktig operasjoner, før du sender til eksterne workshops, og etter all behandling av fullføring. |
| Avbyggende operasjoner | Ofte arrangert etter operasjoner utsatt for Burr -formasjon og før inspeksjon og varmebehandling. I single - stykkeproduksjon, ofte utført etter behandlingen. |
| Rustforebyggende operasjoner | Inkluderer Inter - Operasjon Rustforebygging (for deler med lange overføringstider) og Product Warehousing Rust Prevention. |
| Rengjøring av operasjoner | Arrangert før overflatemagnetisk partikkelinspeksjon og før oljetetting, emballasje og montering. |
Den omfattende tilnærmingen til å behandle teknologiruter for injiserte støpte plastkomponenter krever nøye vurdering av alle disse faktorene for å oppnå optimale resultater i muggproduksjon. Integrering av tradisjonelle maskineringsmetoder med moderne CNC -teknologi og avanserte overflatebehandlingsprosesser sikrer at injiserte støpte plastformer oppfyller de strenge kravene til moderne produksjon og samtidig opprettholder økonomisk levedyktighet og produksjonseffektivitet.