






Velg en produksjonstjeneste


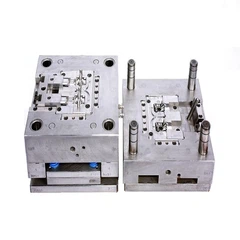
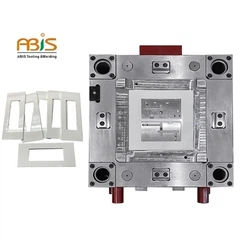
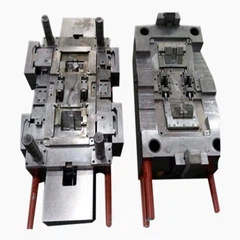
Våre produksjonsprosesser og materielle valg tilbyr fleksible løsninger skreddersydd til dine behov i alle faser av produktutvikling. Fra enkeltprototyper til store - skalaproduksjon, vi er din pålitelige produksjonspartner, forpliktet til å levere høye - kvalitetskomponenter.
Lær mer om våre evner:

Sammenlign våre digitale produksjonstjenester
| Service | Ledetider | Materialer | Toleranser |
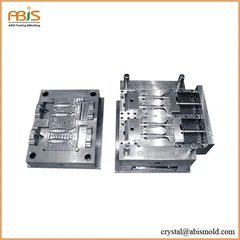
| Injeksjonsstøping | 7-30 dager | Termoplastisk og termosett | +/- 0.003 i |
| CNC -maskinering | 7-30 dager | Metaller og plast | +/- 0,002 in |
| Wire EDM | 7-30 dager | Metaller | +/- 0,002 in |
CNC dreiebenker høy presisjon, høy konsentrisitet
Lag komplekse geometriske former
Tilbyr et bredt spekter av prosesseringstjenester for plast og metallmaterialer
Følg strengt den første delinspeksjonen for å sikre kvaliteten på delene
FAQ

CNC -maskinering: Dynamisk deformasjon og vibrasjonskobling i tynn - veggkomponentbehandling
Problembeskrivelse: Under høy - hastighet CNC fresing av luftfart tynn - Veggstrukturelle komponenter (veggtykkelse<2mm), complex dynamic coupling vibrations occur in the workpiece-tool-machine tool system, leading to chatter, periodic surface ripples, and severe dimensional accuracy deviations.
Løsning: Etabler en multi - kroppsdynamikkmodell og identifiser systemets naturlige frekvenser gjennom modal analyse. Bruk variabel helixvinkel CNC fresingskuttere (30 grader - 45 graders gradient) for å forstyrre periodisiteten til regenerativt skravling. Implementere adaptiv fôrkontroll basert på tilbakemelding om spindelstrøm for ekte - Tid CNC fôrhastighetsjustering. Bruk harmoniske dempere eller dynamiske vibrasjonsabsorbenter for å gi 20 - 30dB vibrasjonsdemping i kritiske frekvensbånd. Optimaliser CNC -klemmesystemet ved bruk av vakuum chuck + mekanisk klemmekomposittfiksering for å øke systemdempingsforholdet over 0,08. Forutsi maskinering av deformasjon gjennom endelig elementsimulering og etablere kompensasjonsalgoritmer for CNC -operasjoner. Implementere variabel parameter CNC-maskinering: Grov maskinering med høy fôr-lav hastighet, presisjonsbearbeiding som bytter til liten dybdehøydehastighetsmodus, og oppnår overflateuhetskontroll innen RA0.4μm i CNC-prosessering.
EDM Wire Cutting: Multi - Axis Linkage Trajectory Optimization and Tarny Stabilitet i komplekse hulrom
Problembeskrivelse: Når EDM -trådskjæringskompleks uregelmessig kryss - seksjoner som Aero - Motor Blade Tenon -spor, feilaktig fem - Axis Linkage Trajectory Planning forårsaker ujevne utskrivningsgap, alvorlig lokalforbrenning, vanskelig geometrisk nøyaktighet.
Løsning: Establish B-spline-based five-axis tool path optimization algorithm ensuring curvature continuity in EDM wire cutting. Adopt adaptive gap control system monitoring discharge status through voltage-current characteristic curves, dynamically adjusting servo feed speed in EDM wire cutting. Implement layered discharge strategy: establish 3D electric field simulation model predicting discharge density distribution in different regions, applying reduced power parameters (30% pulse width reduction) for concave areas in EDM wire cutting. Optimize working fluid circulation system with spiral nozzle arrays ensuring >85% strømningshastighetsenhet i komplekse hulrom under EDM -trådskjæring. Introduser maskinlæringsalgoritmer Building utskrivningsparameter Self - Optimaliseringsmodeller basert på historiske EDM -trådskjæringsdata. Bruk sammensatt elektrodetråd (wolfram - molybden -legering) Forbedring av strekkfasthet til 1200MPa for EDM -trådskjæring. Gjennom intelligent prosessparametermatching i EDM -trådskjæring, kan geometrisk nøyaktighet forbedres til ± 0,005mm med overflatekvalitet når RA0,8μm.
Injeksjonsstøping: Ikke - Isotermisk krystalliseringskinetikk og molekylær orienteringskontroll i krystallinske polymerer
Problembeskrivelse: Semi - krystallinske polymerer (for eksempel POM, PA66) i komplekse geometriske injeksjonsstøpingsprodukter viser ujevn sfærulittstørrelser og varierende molekylære kjedeorienteringer, og forårsaker anisotropisk krymping, intern belastningskonsentrasjon, mikrokrakk og stressing under lang {{} 2}}}}
Løsning: Etabler avrami - Ozawa non - isotermisk krystalliseringskinetikkmodell Beregning av sfærulitt nukleation og vekstprosesser under forskjellige avkjølingshastigheter i injeksjonsstøping. Designgradientkjølesystem: Injeksjonsstøping av hulromstemperatur med sonekontroll, opprettholde 8 - 12 graders temperaturforskjell fra port til slutt, oppnå ensartet krystalliseringshastighet i injeksjonsstøping. Optimaliser injeksjonsstøpingsparametere: Bruk multi - trinnhastighetskontroll med høy - hastighetsinjeksjon (300mm/s) under fyllingstrinnet reduserende molekylkjedeavslapningstid, lav {{}}} {15}. Innfør nukleatingmidler (talkum 0,1 - 0,3%) raffinering av sfærulittstørrelse til 5-10μm i injeksjonsstøping. Implementere vibrasjonsassistert injeksjonsstøping, påføring av 20-50Hz lavfrekvensvibrasjon i krystalliseringstemperaturområde som forstyrrer stor sfærulittdannelse. Optimaliser prosessvinduer gjennom polarisert lysmikroskopi og DSC-analyse, og etablerer database for krystallinitet-ytelse for injeksjonsstøping. Endelig kan internt stress reduseres med 60%, injeksjonsstøping av produktvarpagen kontrollert innen 0,02%, og påvirkningsstyrken forbedret med 40%.
Bransjer vi tjener
Bilproduksjon
Halvleder
Luftfart
Elektronisk
Mekanisk
Ny energi

La oss skape ekstraordinære sammen
Hos Abismould spesialiserer vi oss i CNC -svingtjenester for presisjonskomponenter. Fra enkle til intrikate design leverer våre skreddersydde ikke - Standarddeler CNC vendingsløsninger eksepsjonelle resultater. Nå ut i dag for å utforske prosjektet ditt og oppdage hvordan vi kan støtte dine mål.