






Introduksjon til injeksjonsstøpingsteknologi
Injeksjonsstøping står som en av de mest allsidige og mye brukte produksjonsprosessene i moderne industri. Denne sofistikerte teknikken muliggjør masseproduksjon av komplekse plastkomponenter med eksepsjonell presisjon og konsistens. Injeksjonsformingsprosessen innebærer smeltende termoplastiske materialer og injiserer dem i nøyaktig utformede former under høyt trykk, og lager produkter som spenner fra bittesmå medisinske utstyr til store bilkomponenter.

Betydningen av injeksjonsstøping i dagens produksjonslandskap kan ikke overdrives. Industrier som bil, elektronikk, medisinsk utstyr, forbruksvarer og emballasje er veldig avhengige av denne teknologien for å produsere milliarder av komponenter årlig. Å forstå intrikatene ved injeksjonsstøping er avgjørende for produsenter, ingeniører og bedriftsledere som ønsker å optimalisere produksjonsprosessene og levere produkter av høy kvalitet til markedet.
Forstå injeksjonsstøpemaskiner og utstyr
Hjertet til enhver injeksjonsstøpingsoperasjon ligger iInjeksjonsstøpemaskin. Disse sofistikerte utstyrsstykkene har utviklet seg betydelig i løpet av flere tiår, og inkluderer avansert automatisering, presisjonskontrollsystemer og intelligente overvåkningsevner. ModerneplastInjeksjonsstøpemaskinerer designet for å levere jevn ytelse mens du minimerer avfall og maksimerer effektiviteten.
Typer injeksjonsstøpingsutstyr
InjeksjonsstøpemaskinerKom i forskjellige konfigurasjoner for å oppfylle forskjellige produksjonskrav. Hydrauliske maskiner tilbyr høye klemmekrefter og er ideelle for store deler, mens elektriske maskiner gir overlegen presisjon og energieffektivitet. Hybridsystemer kombinerer fordelene med begge teknologiene, og tilbyr allsidighet for forskjellige applikasjoner.
DeDesktop Plastic Injection Molding MachineRepresenterer et voksende segment designet for prototyping, små-batchproduksjon og pedagogiske formål. Disse kompakte enhetene gjør injeksjonsstøping tilgjengelig for mindre drift og forskningsfasiliteter, og demokratiserer tilgangen til denne kraftige produksjonsteknologien.
PlastinjeksjonsstøpingsutstyrOmfatter ikke bare de primære maskinene, men også hjelpesystemer som materialhåndteringsutstyr, temperaturkontrollere og kvalitetsinspeksjonsenheter. Integrasjonen av disse komponentene skaper et omfattende produksjonssystem som er i stand til å produsere deler av høy kvalitet konsekvent.

Injeksjonsstøpingsmaskinspesifikasjoner Sammenligning
| Maskintype | Klemmekraft (tonn) | Skuddstørrelse (Oz) | Energiforbruk | Typiske applikasjoner |
|---|---|---|---|---|
| Hydraulisk | 50-4000 | 0.5-500 | Høy | Store deler, produksjon med høyt volum |
| Elektrisk | 20-1500 | 0.1-200 | Lav medium | Presisjonsdeler, rent rom applikasjoner |
| Hybrid | 30-2000 | 0.3-300 | Medium | Allsidige applikasjoner, balansert ytelse |
| Skrivebord | 5-50 | 0.1-5 | Veldig lav | Prototyping, liten batchproduksjon |
Injeksjonsformingsprosessen: Trinn-for-trinns analyse
Injeksjonsformingsprosessen består av flere kritiske stadier, som hver krever presis kontroll og overvåking. Å forstå disse stadiene er avgjørende for å oppnå optimale resultater og opprettholde konsistente kvalitetsstandarder.
Materialforberedelse og fôring
Prosessen begynner med riktig materialforberedelse. Termoplastiske pellets tørkes for å fjerne fuktighet, noe som kan forårsake feil i sluttproduktet. Materialet blir deretter matet inn iInjeksjonsmaskinstøpingHopper, der den begynner sin reise gjennom varmefatet.
Smelting og injeksjon
Inne i varmefatet tilstøpemaskin, smeltes plastpellets gradvis gjennom en kombinasjon av varmebånd og mekanisk skjær fra den roterende skruen. Det smeltede materialet injiseres deretter i formhulen under høyt trykk, noe som sikrer fullstendig fylling av selv de mest intrikate geometrier.
Kjøling og størkning
Når mugghulen er fylt, begynner kjølefasen. Dette stadiet er kritisk for å bestemme de endelige egenskapene og dimensjons nøyaktigheten av den støpte delen. DePlastinjeksjonsstøpingspressOpprettholder trykk under avkjøling for å forhindre krympingsdefekter og sikre riktig deldannelse.
Utkast og fullføring av sykluser
Etter tilstrekkelig kjøletid åpnes formen, og den ferdige delen blir kastet ut. Syklusen gjentar seg da, med modernePlastinjeksjonsstøpemaskinsi stand til å produsere deler med syklustider fra sekunder til flere minutter, avhengig av delvis kompleksitet og størrelse.

Muggdesign og ingeniørfulle dyktighet
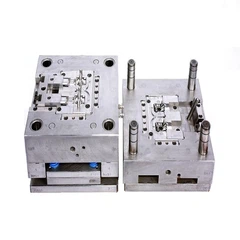
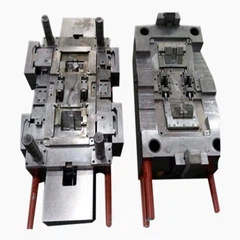
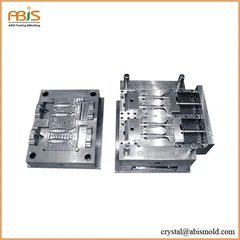
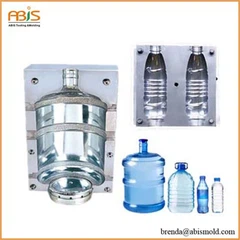
Støping designrepresenterer et av de mest kritiske aspektene ved vellykkede injeksjonsstøpingsoperasjoner. Formen fungerer som det negative bildet av den ønskede delen, og dens design påvirker direkte delkvalitet, produksjonseffektivitet og produksjonskostnader.
Viktige designhensyn
EffektivMold for injeksjonsstøpemaskinDesign krever nøye vurdering av flere faktorer inkludert delgeometri, materialegenskaper, kjølekrav og produksjonsvolum. Gateplassering og design påvirker materialstrømmen og delekvaliteten betydelig, mens riktig ventilasjon forhindrer luftfeller og brennmerker.
Runnersystemdesign påvirker materialbruk og syklustid. Hot Runner Systems eliminerer avfall og reduserer syklustider, men krever høyere innledende investering. Kaldløpersystemer er mer økonomiske for mindre produksjonsløp, men genererer mer avfallsmateriale.
Advanced Mold Technologies
Moderne muggmaskinOperasjoner inkluderer sofistikerte teknologier som konformkjølekanaler, opprettet gjennom additive produksjonsteknikker. Disse kanalene følger konturene av delen, og gir mer ensartet kjøling og reduserende syklustider.
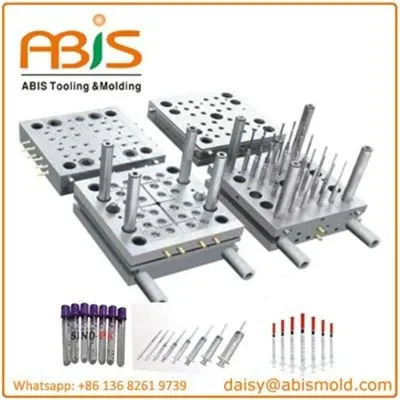
Multi-cavity-former muliggjør samtidig produksjon av flere deler, øker gjennomstrømningen og reduserer kostnadene per del. Familieformer tillater produksjon av forskjellige deler i en enkelt syklus, og optimaliserer materialbruk og produksjonseffektivitet.
Mold designparametere og deres innvirkning
| Designparameter | Innvirkning på kvalitet | Innvirkning på kostnadene | Innvirkning på syklustid |
|---|---|---|---|
| Portstørrelse | Høy | Lav | Medium |
| Kjølingskanal design | Høy | Medium | Høy |
| Antall hulrom | Medium | Høy | Høy |
| Overflatebehandling | Høy | Medium | Lav |
| Avskjedslinjeplassering | Høy | Medium | Lav |
| Ejektorpinneplassering | Medium | Lav | Lav |
Materiell valg og egenskaper
Valget av termoplastisk materiale påvirker suksessen med ethvert injeksjonsformingsprosjekt betydelig.PlastInjeksjonsformemaskinOperatører må forstå materielle egenskaper og deres oppførsel under prosessering for å oppnå optimale resultater.
Vanlige termoplastiske materialer
Polyetylen (PE) tilbyr utmerket kjemisk motstand og er mye brukt til emballasjeapplikasjoner. Polypropylen (PP) gir gode mekaniske egenskaper og brukes ofte i bil- og forbruksvarer. Polystyren (PS) gir klarhet og enkel behandling for engangsartikler og emballasje.
Ingeniørplast som ABS, PC og Nylon gir overlegne mekaniske egenskaper for krevende applikasjoner. Disse materialene krever presis temperaturkontroll og kan trenge spesialisertPlastinjeksjonsstøpingsutstyrfor optimal prosessering.

Hensyn for materialbehandling
Hvert termoplastisk materiale har spesifikke prosesseringskrav som må styres nøye. Temperaturprofiler, injeksjonstrykk og kjølehastigheter må optimaliseres for hvert materiale for å forhindre feil og sikre jevn kvalitet.
Materialtørking er spesielt kritisk for hygroskopiske materialer som nylon og PC. Mangelfull tørking kan føre til overflatedefekter, reduserte mekaniske egenskaper og dimensjonell ustabilitet.
Kvalitetskontroll og prosessoptimalisering
Å opprettholde jevn kvalitet i injeksjonsstøping krever omfattende overvåknings- og kontrollsystemer. ModerneInjeksan støpemaskinInstallasjoner inneholder avanserte sensorer og kontrollsystemer for å overvåke kritiske prosessparametere i sanntid.
Statistisk prosesskontroll
Implementering av metodistiske prosesskontroll (SPC) metodologier gjør det mulig for produsenter å identifisere trender og variasjoner før de resulterer i mangelfulle deler. Nøkkelparametere som injeksjonstrykk, smeltetemperatur og syklustid bør kontinuerlig overvåkes og dokumenteres.
Forebyggende vedlikehold
Regelmessig vedlikehold avPlastinjeksjonsmaskinKomponenter er avgjørende for å opprettholde jevn kvalitet og minimere uplanlagt driftsstans. Forebyggende vedlikeholdsplaner bør omfatte regelmessig inspeksjon og utskifting av slitekomponenter, kalibrering av sensorer og rengjøring av muggoverflater.
Vanlige injeksjonsstøpingsdefekter og grunnårsaker
| Defekt type | Primære årsaker | Forebyggingsmetoder | Kvalitetseffekt |
|---|---|---|---|
| Flash | Overdreven injeksjonstrykk, slitt form | Trykkoptimalisering, vedlikehold av mugg | Høy |
| Kort skudd | Utilstrekkelig materiale, lav temperatur | Materialstrømanalyse, temperaturjustering | Høy |
| Warpage | Ujevn kjøling, indre stress | Kjøleoptimalisering, gateflytting | Høy |
| Synkemerker | Veggtykkelse Variasjon, kjølingsproblemer | Designmodifisering, prosessoptimalisering | Medium |
| Brennmerker | Overdreven temperatur, dårlig ventilasjon | Temperaturkontroll, ventilasjonsforbedring | Medium |
| Sveiselinjer | Flere strømningsfronter, lav temperatur | Gate reposisjonering, temperaturøkning | Medium |
Avanserte produksjonsteknikker og industri. 0 Integrasjon
Injeksjonsstøpingsindustrien fortsetter å utvikle seg med integrering av industrien. 0 teknologier. Smarte produksjonskonsepter implementeres for å forbedre produktiviteten, kvaliteten og effektiviteten i injeksjonsstøpingsoperasjoner.

Automasjon og robotikk
Automatiserte systemer for delhåndtering, kvalitetsinspeksjon og emballasje blir standard i moderne injeksjonsstøpingsanlegg. Robotsystemer kan håndtere deler konsekvent og trygt, redusere arbeidskraftskostnadene og forbedre kvalitetskonsistensen.
Forutsigbar vedlikehold
IoT -sensorer og maskinlæringsalgoritmer muliggjør prediktive vedlikeholdsstrategier som kan identifisere potensielle utstyrssvikt før de oppstår. Denne tilnærmingen minimerer uplanlagt driftsstans og forlenger levetiden til utstyret.
Sanntidsovervåking
Avanserte overvåkningssystemer gir sanntids synlighet i alle aspekter av injeksjonsstøpingsprosessen. Operatører kan raskt identifisere og korrigere avvik, opprettholde optimale prosessforhold og forhindre mangelfulle deler.
Miljøhensyn og bærekraft
Miljøansvar blir stadig viktigere i injeksjonsstøping. Produsenter implementerer strategier for å redusere avfall, energiforbruk og miljøpåvirkning mens de opprettholder produksjonseffektiviteten.
Materiell resirkulering
Implementering av resirkuleringssystemer med lukkede sløyfe lar produsenter bearbeide løpermateriale og mangelfulle deler, noe som reduserer avfall og materialkostnader. Avanserte sorterings- og rengjøringssystemer sikrer at resirkulert materiale opprettholder akseptable kvalitetsstandarder.
Energieffektivitet
Moderne injeksjonsformingsmaskiner inneholder energieffektive teknologier som servo-drevne systemer og optimaliserte varmeprofiler. Disse forbedringene kan redusere energiforbruket med 20-50% sammenlignet med tradisjonelle hydrauliske systemer.
Fremtidige trender og innovasjoner
Injeksjonsstøpingindustrien fortsetter å innovere med nye teknologier og materialer. Tilsetningsstoffproduksjon brukes til å lage komplekse kjølekanaler og raske prototypeformer. Biabaserte og biologisk nedbrytbare materialer får aksept for bærekraftige applikasjoner.
Digital tvillingteknologi muliggjør virtuell optimalisering av injeksjonsformingsprosesser, reduserer utviklingstiden og forbedrer førstegangssuksessraten. Maskinlæringsalgoritmer kan optimalisere prosessparametere automatisk, og redusere avhengigheten av operatørkompetanse.
Injeksjonsstøping er fortsatt en hjørnestein i moderne produksjon, og tilbyr enestående allsidighet, effektivitet og kvalitet for plastkomproduksjon. Suksess med injeksjonsstøping krever forståelse av utstyrsmuligheter, prosessoptimalisering, materialegenskaper og kvalitetskontrollmetodologier.
Når industrien fortsetter å utvikle seg med nye teknologier og miljømessige hensyn, må produsentene holde seg oppdatert med beste praksis og nye trender. Investering i moderne utstyr, opplæring av ansatte og prosessoptimalisering vil fortsette å drive konkurransefortrinn i denne dynamiske industrien.
Fremtiden for injeksjonsstøping ligger i intelligente produksjonssystemer som kombinerer tradisjonell kompetanse med avansert automatisering og dataanalyse. Bedrifter som omfavner disse teknologiene mens de opprettholder fokus på grunnleggende prinsipper, vil trives i det utviklende produksjonslandskapet.
Ordliste over tekniske vilkår
Klemkraft: Kraften påført av injeksjonsstøpemaskinen for å holde formen lukket under injeksjons- og pakningsfaser, målt i tonn.
Syklustid: Den totale tiden som kreves for å fullføre en injeksjonsstøpesyklus, fra mugglukking til delvis utkast.
Flash: Overflødig materiale som vises som et tynt lag ved avskjedslinjen eller andre mugggrensesnitt, forårsaket av materiale som rømmer fra mugghulen.
Port: Åpningen som smeltet plast kommer inn i formhulen fra løpersystemet.
Hygroskopisk: Materialer som lett absorberer fuktighet fra atmosfæren, som krever tørking før prosessering.
Avskjedslinje: Linjen eller overflaten der to eller flere moldekomponenter møtes, ofte synlige på den ferdige delen.
Runnersystem: Nettverket av kanaler som leverer smeltet plast fra injeksjonsenheten til formhulen.
Kort skudd: En defekt der mugghulen ikke er helt fylt med plastmateriale.
Termoplastisk: En type plast som blir myk når den blir varm og hard når den avkjøles, slik at den gjentatte ganger kan smeltes og reformeres.
Sveiselinje: Et merke eller linje på en støpt del der to strømningsfronter møtes under fylling, og potensielt skaper et svakt område.
Vanlige bransjeproblemer og løsninger
Oppgave 1: Inkonsekvente deledimensjoner
Løsning: Implementere omfattende prosessovervåking med SPC -metoder. Etabler tett kontroll over smeltetemperatur, injeksjonstrykk og kjøletid. Regelmessig muggvedlikehold og kalibrering av måleutstyr sikrer dimensjonell konsistens. Vurder å oppgradere til elektriske eller hybridmaskiner for forbedret repeterbarhet.
Oppgave 2: Høye syklustider som påvirker produktiviteten
Løsning: Optimaliser kjølingskanaldesign ved bruk av konform kjøleteknikker. Implementere vitenskapelige støpingsprinsipper for å bestemme optimale prosessparametere. Vurder varme løpersystemer for å eliminere kjøletid for løpere. Automatisert delhåndtering kan redusere ikke-produktiv tid mellom sykluser.
Oppgave 3: Materiell avfall og høye produksjonskostnader
Løsning: Implementere Lean Manufacturing Principles med fokus på avfallsreduksjon. Optimaliser løperdesign og vurder Hot Runnersystemer. Etablere materialgjenvinningsprogrammer for bruk av regrind. Invester i prediktivt vedlikehold for å redusere skrot fra utstyrssvikt.
Oppgave 4: Kvalitetsdefekter og avvis hastigheter
Løsning: Etablere omfattende kvalitetsstyringssystemer med overvåking i sanntid. Implementere design for produserbarhetsprinsipper under produktutvikling. Gi kontinuerlig opplæring for operatører for forebygging av feil. Bruk avanserte prosessovervåkingssystemer for å identifisere variasjoner før de blir feil.
Oppgave 5: Nedetid og vedlikeholdsproblemer
Løsning: Utvikle omfattende forebyggende vedlikeholdsprogrammer med planlagte inspeksjoner og erstatning av komponenter. Implementere tilstandsovervåkingssystemer ved bruk av IoT -sensorer. Oppretthold tilstrekkelige reservedeler Inventory og etablere forhold til kvalifiserte tjenesteleverandører for rask respons.
Autoritative referanser og videre lesing
Society of Plastics Engineers (SPE)- Injeksjonsstøping Håndbok Link: https:\/\/www.4spe.org\/
Plastics Technology Magazine- Bransje beste praksis og teknologioppdateringer Link: https:\/\/www.ptonline.com\/
International Association of Plastics Distribution (IAPD)- Retningslinjer for materialvalg Link: https:\/\/www.iapd.org\/
American Society for Testing and Materials (ASTM)- Plast Testing Standards Link: https:\/\/www.astm.org\/
European Plastics and Rubber Machinery Association (EUROMAP)- Bransjestandarder Link: https:\/\/www.euromap.org\/
Injeksjonsforming Magazine- Tekniske artikler og casestudier Link: https:\/\/www.injectionmoldingmag.com\/
Vitenskapelige støpingsløsninger- Process Optimization Resources Link: https:\/\/scientificmolding.com\/
Relaterte referanserPlastinjeksjonsform