






Hva er mold cavity?
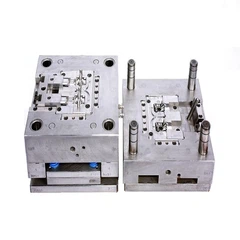
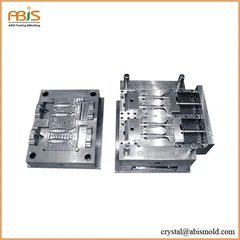
Hulrommet er der flasken din faktisk blir laget. Det er det negative rommet i formen, den hule delen som gir plasten sin form. Jeg har kjørt sprøyteblåsestøpelinjer i 14 år nå, og jeg ser fortsatt gutter blande sammen hulromsspesifikasjoner på nye verktøyordrer. Koster dem uker.
I sprøyteblåsestøping har du å gjøre med to forskjellige hulrom. Den første på injeksjonsstasjonen lager preformen. Den andre på blåsestasjonen lager den ferdige flasken din. De er helt forskjellige verktøy som gjør helt forskjellige jobber.
Mange mennesker som kommer fra rett sprøytestøping tror at et hulrom er et hulrom. Ikke sant. Blåseformhulrom må håndtere lufttrykk som presser plasten utover. Injeksjonshulrom håndterer plast som presses innover. Stresset går motsatt vei. Stålet, kjølingen, ventilasjonen, alt forandrer seg.
Preform-hulrommet
På stasjon én injiserer du en prøverørformet preform på en kjernestang. Hulrommet her ser ut som et tykt-vegget rør. Ikke noe fancy. Utsiden av preformen din spiller egentlig ingen rolle fordi den kommer til å bli strukket ut uansett på blåsestasjonen.
Det som betyr noe her er nakken. Nakkefinishen blir dannet på stasjon en, og den endres aldri etter det. Trådene dine, forseglingsoverflaten din, den manipulerende perlen, alt dette gjøres ved injeksjon. Skru den opp og du lager skrap.
Halsringen er vanligvis en separat innsats fra hovedhulrommet. Gir mening når du tenker på det. Du kan kjøre den samme halsen på fem forskjellige flaskestørrelser. Bytt kroppshulen, behold halsringen. Jeg har sett butikker forsøke å spare penger ved å gjøre halsen integrert med kroppen. De angrer når tråden slites ut og de må kassere et hulrom på $12.000 i stedet for et $1.800-innlegg.
Blåsehulen
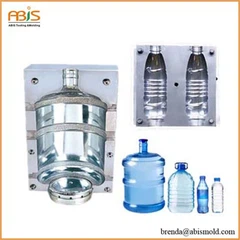
Stasjon to er der flasken din faktisk blir en flaske. Formen kommer inn på kjernestangen, formen lukkes rundt den, luft blåser gjennom stangen, og plast strekker seg ut til den treffer hulromsveggen. Den veggen er flaskeoverflaten din.
Overflatefinish på blåsehulrommet overføres direkte. Jeg mener direkte. Du skraper i stålet, du skraper hver flaske som kommer ut av det til du fikser det. Vi fikk en ny fyr til å slippe en skiftenøkkel i en åpen form en gang. En ripe over et hulrom. 200000 flasker før vi kunne få den polert ut og tilbake i produksjon.
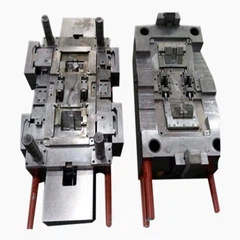
De fleste blåsehulrom er delt vertikalt. De to halvdelene lukkes rundt præsten fra sidene. Der de møtes er din skillelinje. Hver flaske har en. Se på hvilken som helst plastflaske du eier, du vil se en svak linje som går fra topp til bunn. Det var der formhalvdelene kom sammen.

Utvalg av stål
P20 er fortsatt standard. For-herdet, maskinerer fint, polerer fint. Vi kjører P20 på alt under en million stykker, og det holder fint.
Når du snakker om titalls millioner, begynner H13 å gi mening. Det koster mer i forkant, men du erstatter ikke hulrom midt-. Jeg har sett H13-hulrom gå 8 millioner sykluser på HDPE-flasker uten målbar slitasje. Samme applikasjon i P20 viste gjengeslitasje på 3 millioner.
Rustfritt er viktig for PVC. Vi kjører ikke mye PVC lenger, men når vi gjør det er det bare 420 rustfritt. Klorgassen som kommer av varm PVC vil støpe vanlig verktøystål i noen få tusen skudd. Lærte det den harde veien tilbake i '09.
Aluminium er strengt tatt prototype-territorium. Vi skjærer hulrom i aluminium for kundegodkjenningsprøver fordi de er raske og billige. To uker mot åtte uker for stål. Men ikke la noen fortelle deg at aluminium vil produsere . 50000 bilder hvis du er heldig. Jeg har sett dem gå ut av spesifikasjonen på 20 000 på slipende harpikser.
Kjøling gjør eller bryter syklusen din
Det er her de fleste butikker legger igjen penger på bordet. Du kan ha perfekt stål, perfekt polering, perfekt ventilasjon, og fortsatt kjøre langsomme sykluser fordi kjølingen din er søppel.
Vannkanaler i et blåsehulrom må følge konturen. Old school rette-borede kanaler etterlater hot spots. Hot spots betyr lengre avkjølingstid før du kan kaste ut. Lengre kjøling betyr langsommere sykluser. Langsommere sykluser betyr mindre penger.
Matematikken er ikke komplisert. Vi tok en 500 ml flaskeform fra 12 sekunders syklus til 9 sekunders syklus bare ved å bore kjølekanalene på nytt. Samme hulrom, samme stål, samme maskin. 25 % flere flasker per time. På en 24/7-linje er det ekte penger.
Konform kjøling er det nye. 3D skriv ut hulrommet med kjølekanaler som omslutter delens geometri perfekt. Fungerer utmerket når det fungerer. Koster en formue. Vi har gjort to konforme hulromsett så langt. En var verdt hver krone. Den andre sprakk ved pulversintringslinjene etter 400 000 skudd. Fortsatt ikke sikker på om jeg stoler på det for høyt volum.
Vanntemperaturen betyr mer enn de fleste tror. Vi kjører 55 grader F på de fleste harpikser. Kaldere vann trekker varmen raskere, men du begynner å få kondens på formoverflaten i fuktige måneder. Vanndråper treffer varm plast og etterlater merker. Vi støter opp til 60 grader F fra juni til september bare for å holde oss over duggpunktet.
Venting blir ignorert
Når en forsamling blåser ut mot hulmuren, må luften som satt der bort et sted. Hvis den ikke kan rømme fort nok, får du brannskader. Den innestengte luften komprimerer, varmer opp og svir plasten. Dieseleffekt, samme prinsipp som en dieselmotor som tenner drivstoff.
Ventilasjonsdybden måles i hundredeler av en millimeter. For grunt og luft kan ikke slippe ut. For dyp og plast flyter inn i ventilen og du trimmer flash av hver flaske.
Sweet spot for de fleste materialer er rundt 0,03 mm. HDPE kan gå litt dypere. PET må holde seg grunnere. Hver ny harpiksleverandør, hver variasjon av partier, må du kanskje justere. Jeg har et sett med ventilasjonsdybdemålere ved hver maskin.
Porøse stålinnsatser hjelper på områder der du ikke kan kutte konvensjonelle ventiler. Bunnen av en flaske er det klassiske eksemplet. Luft blir fanget på det aller siste stedet å fylle. En porøs innsats lar den puste ut. De tetter seg over tid med rester av mykner og trenger ultralydsrens med noen ukers mellomrom.

Multi-Cavity Reality
Enkelt hulromsformer er for prototyper. Produksjonen kjører flere-kaviteter. Fire, seks, åtte hulrom på vanlige størrelser. Jeg har sett 24 hulromsformer på farmasøytiske linjer med høyt volum.
Her er det ingen forteller deg om multi-hulrom. Hvert hulrom er litt annerledes. Du bearbeider dem fra samme stål, samme program, samme verktøybane. De kommer fortsatt annerledes ut. Kanskje hulrom 3 blir litt varmere fordi det er nærmere en kjølevæskemanifold. Kanskje hulrom 7 har en mikroskopisk forskjell i poleringsretning som påvirker hvordan delen slipper.
Vi nummererer hvert hulrom og sporer kvalitet etter posisjon. Hvis avviser spike, er det første vi sjekker hvilket hulrom de kom fra. Ni av ti ganger er et kvalitetsproblem ett hulrom, ikke alle. Fiks det ene hulrommet, problemet løst.
Å balansere multi-hulromsformer krever tålmodighet. Alle hulrom skal fylles med samme hastighet, avkjøles med samme hastighet, frigjøres samtidig. Å få den perfekte balansen krever prøvekjøring og justering. Du jager etter dimensjonskonsistens på tvers av alle posisjoner. ±0,1 mm variasjon mellom hulrom er målet. Å oppnå det konsekvent er vanskeligere enn det høres ut.
Hva slites ut
Skillelinjer tar overgrep. Hver gang formen lukkes, treffer stål stål. Multipliser det med millioner av sykluser. Skillelinjeoverflaten komprimeres, deformeres, til slutt åpner hull seg opp og blinken starter. Vedlikehold av skillelinje er en vanlig ting, ikke en-engangs ting.
Halsringtråder slites raskere enn noe annet. Gjengeprofilen er tynt stål med skarpe kanter. Plast som flyter over disse kantene sliter dem gradvis ned. Du måler trådslitasje med pinner og målere. Når du begynner å se ut av spesifikasjonstråder på flaskene, går halsringen tilbake til verktøyrommet.
Kjernestenger er teknisk sett ikke hulromsdeler, men de slites også. Krombelegg hjelper, men ingenting varer evig. En slitt kjernestang betyr at preformens veggtykkelse driver og den ferdige flaskeveggfordelingen går av.
Portområder der plast først kommer inn i hulrommet ser den høyeste temperaturen og mest skjærspenning. Disse slites raskere enn resten av hulromskroppen. Noen butikker bruker utskiftbare portinnsatser slik at de kan bytte akkurat den delen i stedet for å berøre hele hulrommet.
Kostnadsperspektiv
Et enkelt slaghulrom for en standard 500 ml flaske koster $10k til $18k avhengig av kompleksitet. Det er bare hulrommet. Legg til halsringen, kjernestangen, formbasen, manifoldene, kjølelinjer, og du er på $70k til $120k for et komplett enkelt hulromsverktøy.
Multi-hulrom multipliserer det meste. Seks hulrom koster ikke seks ganger så mye fordi du deler noen basiskomponenter, men det er fortsatt store penger. En produksjonsform med seks-kaviteter for en vanlig flaskestørrelse koster 150 000 til 250 000 dollar.
Det høres mye ut før du deler på produksjonsvolum. Med 10 millioner flasker gir en støpeform på 200 000 dollar to cent per flaske. Med 100 millioner flasker er det en femtedel av en cent. Volum rettferdiggjør verktøykostnad. Lavvolumsprogrammer sliter fordi du fortsatt betaler for stålet enten du kjører en million flasker eller ti millioner.
Ting som faktisk betyr noe fra dag til dag
Hold hulrommene rene. Rester bygges opp, spesielt med resirkulerte harpikser. Tørk ned hulromsflater hvert skift. Bruk kun godkjente løsemidler. Feil rengjøringsmiddel på en polert overflate og du vil uklare finishen.
Dokumenter alt etter hulromsnummer. Jeg fører loggbok ved hver maskin. Hvilke skift løp hvilke hulrom, eventuelle kvalitetsnotater, alt vedlikehold utført. Når noe går galt seks måneder senere, redder den historien deg.
Ikke billig ut på temperaturkontroll. En termolator på $400 som svikter på en lørdagskveld betyr at du kjører blind til mandag. Reservetermolatorer er en billig forsikring.
Respekter skillelinjen. Operatører liker å støte på tonnasjen når de ser blink. Noen ganger fungerer det. Noen ganger knuser det skillelinjen og gjør alt verre. Hvis du ser blink, sjekk skillelinjens tilstand før du sveiver klemmetrykket.

Avslutning
Formhulrom i sprøyteblåsestøping er presisjonsverktøy som gjør hardt arbeid under tøffe forhold. Hulrommet former produktet ditt, holder toleransene dine og bestemmer hvor fort du kan løpe. Gode hulrom som er riktig vedlikeholdt, vil løpe i årevis. Forsømte hulrom vil koste deg i skrap, nedetid og kvalitetsklager.
Alt kommer tilbake til hulrommet. Materialvalg, kjøledesign, ventilering, multi-kavitetsbalanse. Få de riktige og du lager gode flasker raskt. Få dem feil og du fikser problemer i stedet for å lage produkter.
Verktøyinvesteringer lønner seg når du gjør det rett på forhånd. Å kutte hjørner på hulromskvalitet betyr bare å betale senere med renter.