






Hva er ekstruderingsblåsestøping (EBM)?
Jeg har vært i ekstruderingsblåsing i nesten tjue år- startet på gamle enkelt-sylinder taiwanske 60-tonnsmaskiner, som nå kjører full-elektriske seks-lags coex-linjer. Her er den rette versjonen uten bullshit.
På slutten av dagen er prosessendødenkelt:
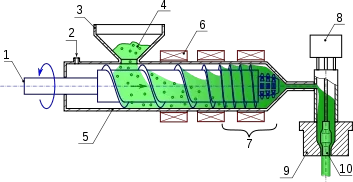
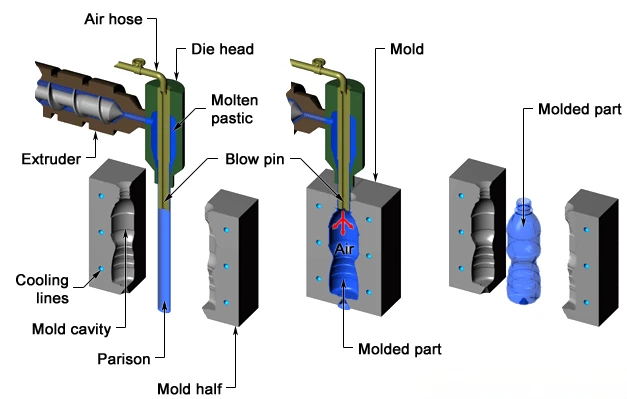
Du ekstruderer et varmt rør → fanger det i en form mens det fortsatt er mykt → blåser det i form.
Alt annet er bare å få det røret til å oppføre seg.
Hva vi faktisk lager hver dag (90 % av volumet)
- HDPE: melkekanner, kjemiske fat, 200 LL-ringfat, 1000 L IBC
- PP: for det meste billuftkanaler og noen få varme-flasker
To hovedmaskintyper
| Type | Typisk delstørrelse | Hvordan det fungerer | Der den dominerer |
|---|---|---|---|
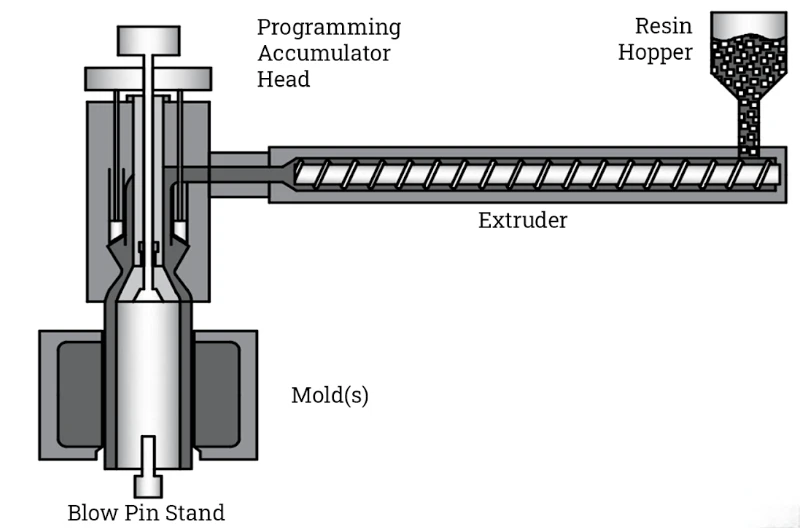
| Akkumulator-hode | 200 L og større | Lagrer 15–50 kg smelte, skyter i ett skudd | Store fat, drivstofftanker |
| Kontinuerlig ekstrudering | Mindre enn eller lik 60 L | Non-parison, raskeste sykluser | Jerrybokser, vaskemiddelflasker |
Det kritiske øyeblikket: de 4–8 sekundene med parison-fall
- For 10 år siden: manuell dysegapjustering hele skiftet
- 2025 virkelighet:100- eller 120-punkts servoparison-programmeringer standard, selv på kinesiske maskiner landet under RMB 2 millioner
→ Skriv kurven én gang → skuldre/håndtak/basehjørner få ekstra materiale → sidevegger tynnes ut → uniform vegg + fall-prøvepass + mindre harpiks
Ekte klemtonnasje vi bruker
| Del | Klemkraft nødvendig | Kommentar |
|---|---|---|
| 20 L stablebar trommel | 600–800 kN | |
| 200 LL-ringtromme | 2000–3000 kN | |
| 1000 L IBC-veske | 6000–8000 kN | Alt mindre=basesøm blåser ved første slipp |
Blåsetrykk
- Standard beholdere:6–8 bar
- 6-lags drivstofftanker for biler (EVOH-barriere):10–12 barpå indre lag eller 0,1 mm EVOH-laget vil ikke feste seg → gjennomtrengningsfeil
Avkjøler=den virkelige flaskehalsen
- Spiser60–70 %av total syklustid
- Tykke områder (håndtaksrøtter, base) avkjøles som dritt i vanlig P20 stål
- Løsning:BeCu innsatseri hot spots → 3–4 s raskere syklus → betaler seg tilbake på < 12 måneder
Omslip regler (2025 – ingen snarveier)
Mat/pharma-beholdere →Kun 6- eller 7-lags coex
- Innvendige og ytre overflater: 100 % virgin
- Ommaling begravd i lag 3 og 4
Revisorer kuttet bokstavelig talt prøver foran kundene nå. Bli tatt for juks og du er ferdig.
Jobben i dag kontra 10 år siden
Deretter: hold maskinen i gang
Nå: programmer vegg-tykkelseskurver, optimaliser 3D-utskrevne kjølekanaler, skriv engelske drop-testrapporter, be om at resin ikke hopper ytterligere 15 % over natten.
Tips om du vil være med
Start på20 L fat.
Mestre tre ting:
- Jevn veggtykkelse
- Ren klemsveis
- Overlever 1,8 m hjørnefall
Alt annet er støy.
Når trommelen står på gulvet av seg selv og ikke lekker - har du fortjent din plass.
Det er ekstruderingsblåsing.
Ingenting jeg lovlig har lov til å skrive på mangler.