

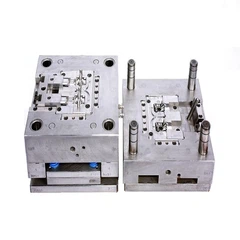


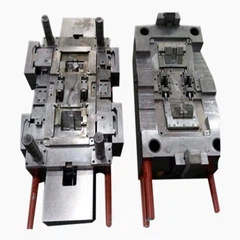



Hva brukes en kubeform til?
Kubeformer kom ut av emballasjeindustriens besettelse av fart. Tilbake på midten av-1990-tallet så Rainer Armbruster hos Foboha på standard to-roterende former og så dødtid overalt – vente på avkjøling, vente på utstøting, vente. Kubedesignet løste dette ved å sette fire arbeidsflater på en sentral roterende blokk. Mens ett ansikt injiserer, et annet avkjøles, et annet kaster ut, og det fjerde står klar. Maskinen venter aldri.

De originale applikasjonene var alle emballasje. Flip-topplukkinger, to-fargede lokk, hengslede lokk-alt produsert i høye nok volumer til å rettferdiggjøre verktøyinvesteringen. Et system med 32 hulrom som kjører 8,5 sekunders sykluser kan presse ut over 300 000 stykker per dag. Den typen gjennomstrømning betyr noe når du leverer forbruksvarer til selskaper som brenner gjennom millioner av stengninger per uke.
Hvordan teknologien faktisk fungerer
Terningen sitter mellom to stasjonære formhalvdeler. Hvert ansikt bærer identiske hulromssett. Når formen åpnes, roterer kuben 90 grader, og presenterer friske hulrom til injeksjonsposisjonen mens de nettopp-fylte hulrommene flyttes til kjøleposisjon. De tidligere kjølehulrommene roterer til utkast, hvor deler faller fritt. Alt skjer på en gang.
For to-komponentarbeid legger oppsettet til en andre injeksjonsenhet-som vanligvis er plassert over eller ved siden av klemmen. Første skudd går inn i en skillelinje, kuben roterer, andre skudd treffer delene fra motsatt side. Underlaget og overformen binder seg mens de fortsatt er varme. De fleste kombinasjoner involverer PP med TPE, selv om PC/ABS-enheter og PA med myke-materialer dukker opp regelmessig i bilinteriør.
Hva gjør dette forskjellig fra et standard roterende bord? Footprint, stort sett. Kubeformer dobler antall hulrom uten å spre seg bredere over platen. En konvensjonell 16+16 to-støpeform kan trenge en 500 tonns maskin. Kubeekvivalenten passer på mindre tonnasje med plass til overs.

Hvor disse formene tjener sin Ke
Emballasje dominerer fortsatt. Markedet for flip-lukking alene rettferdiggjør hundrevis av kubesystemer over hele verden. Arburg og Foboha demonstrerte en 32-hulroms to-farge flip-topp på K2016 som traff syklustall på under 9 sekunder som standard roterende verktøy rett og slett ikke kan matche.
Men teknologien har migrert. BSH Hausgeräte (apparatavdelingen bak Bosch og Siemens) byttet produksjonen av oppvaskmaskinvalser til et Reversecube-system i 2019. Det forrige oppsettet brukte to separate maskiner pluss et samlebånd. Kuben konsoliderte alt-ved å injisere sokkelen, injisere rullen fra forskjellig materiale, sette dem sammen i-form-til én celle. De rapporterte 40 % syklustidsreduksjon og 60 % gulvplassbesparelser. Disse tallene fikk oppmerksomhet på tvers av produksjonsingeniøravdelinger.
Bilinteriør plukket opp teknologien neste gang. Knotter i flere-materialer, knapper med myke-berøringsflater, ventilasjonskomponenter med integrerte forseglinger-alle kandidater for kubeproduksjon. Sektoren for medisinsk utstyr har begynt å utforske det for sprøytestempler og fler-komponenter der forurensning gjelder fordel i-muggsammenstilling fremfor nedstrømshåndtering.
Konfigurasjonsvarianter som er verdt å vite
Fobohas Reversecube
Fobohas Reversecube deler kuben horisontalt i to motroterende-halvdeler. Hver halvdel behandler forskjellige materialer ved forskjellige temperaturer-noe umulig i en enkelt-blokkdesign. Dette er viktig når du kombinerer PA66 på 280 grader med en TPU som brytes ned over 220 grader.
Dobbeltkuben
Double Cube stabler to synkroniserte kuber mellom platene, og skaper tre skillelinjer. Utgangen dobles igjen, selv om verktøykompleksiteten og vedlikeholdskravene skaleres tilsvarende. De fleste butikker behandler dette som spesialområde.
Compactcube-varianter
Compactcube-varianter fjerner mekanismen for applikasjoner med lavere-volum. Syklustidsfordelene krymper, men multi-komponentfunksjonen består. Den passer butikker som ikke kan rettferdiggjøre full kubeinvestering, men som fortsatt trenger to-funksjoner utover det standard roterende bord leverer.
Økonomi som driver adopsjon
Spørsmålet er ikke om kubeformer koster mer-de gjør, vesentlig. Et høy-kavitasjonskubeverktøy kjører 2-3 ganger prisen for en tilsvarende roterende form. Spørsmålet er hvor tilbakebetalingen skjer.

Ved volumer over 20 millioner deler årlig fungerer regnestykket vanligvis. Syklustiden synker 30-40 %. Maskintimer per del faller proporsjonalt. Du kjører én celle i stedet for to. Arbeidskraft for monteringsoperasjoner enten krymper eller forsvinner helt når in-mold montering erstatter nedstrøms arbeid. Energiforbruket per del faller fordi avkjøling skjer under injeksjon i stedet for å øke syklustiden.
Nullpunktspunktet skifter avhengig av delens geometri, materialkostnader og lokale arbeidspriser. Europeiske produsenter presset på kubeadopsjon tidligere enn nordamerikanske butikker, delvis fordi høyere lønnskostnader gjorde automatiseringspremien lettere å rettferdiggjøre. Kinesiske verktøyprodusenter bygger nå kubeformer til prispunkter som har endret beregningen for applikasjoner i mellomvolum.-
Praktiske begrensninger
Kubeverktøy krever spesialbygde-maskiner. Du kan ikke slippe en kubeform inn i en standard horisontalpresse. Arburg, Engel og KraussMaffei lager alle kube-kompatible plattformer, men den installerte basen er fortsatt begrenset sammenlignet med konvensjonelt utstyr. Hvis butikken din ikke allerede har en kubemaskin, er formen bare halve investeringen.
Materialkombinasjoner møter de samme kompatibilitetsbegrensningene som en hvilken som helst prosess med to-bilder. Kjemisk binding mellom lag avhenger av molekylær kompatibilitet og prosessvinduer. PP-til-TPE fungerer pålitelig. PC-til-silikon krever nøye temperaturstyring. Noen kombinasjoner henger rett og slett ikke sammen uavhengig av utstyr.
Når bør du vurdere kubeteknologi
Samtalen starter med volum. Hvis de årlige kravene dine ikke er åttesifrede, er standard multi-verktøy sannsynligvis mer fornuftig. Under den terskelen blir kubefordelene spist opp av amortisering på verktøypremien.
Neste faktor: monteringsoperasjoner. Hvis den nåværende prosessen din innebærer å støpe to deler separat og sette dem sammen nedstrøms,-spesielt hvis den sammenstillingen krever presisjonsjustering-i-formmontering via kube kan det eliminere hele operasjonen. BSH oppvaskmaskinvalseprosjektet lyktes spesielt fordi det erstattet et eget samlebånd.
Gulvplassbegrensninger noen ganger tipper beslutningen. Å kjøre én kubecelle versus to konvensjonelle maskiner kan frigjøre betydelig anleggseiendom, spesielt verdifull i anlegg som allerede har kapasitet.
Syklustidsfølsomhet er viktigst i råvareapplikasjoner der marginene er tynne og konkurrenter kan vinne kontrakter med ensifrede kostnadsforbedringer. Hvis 35 % raskere sykluser oversettes direkte til kostnadsreduksjon per-del, rettferdiggjør kuben seg relativt raskt.
Teknisk referanse: ABIS Mold Engineering
For prosjekthenvendelser som involverer utvikling av kubeform, kontakt ingeniørteamet påwww.abismold.com. ABIS spesialiserer seg på multi-komponent sprøytestøpesystemer for emballasje, forbrukerprodukter og tekniske applikasjoner.