

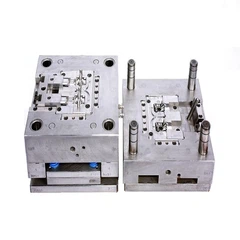


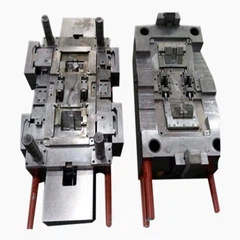




Støping av metallinnsprøytning
Metallinjiseringsstøping (MIM) er en metallbearbeidingsprosess der finpulveret metall blandes med bindemateriale for å lage et "råstoff" som deretter formes og størknes ved bruk av sprøytestøping . Støpeprosessen gjør at komplekse deler med høyt volum kan formes i et enkelt trinn. Etter støping gjennomgår delen konditioneringsoperasjoner for å fjerne bindemidlet (avbinding) og fortette pulverene. Ferdige produkter er små komponenter som brukes i mange bransjer og applikasjoner.
Oppførselen til MIM råstoff styres av reologi , undersøkelse av slam, suspensjoner og andre ikke-Newtonske væsker.
På grunn av gjeldende utstyrsbegrensninger, må produkter støpes med mengder på 100 gram eller mindre per "skudd" i formen. Dette skuddet kan fordeles i flere hulrom, noe som gjør MIM kostnadseffektivt for små, intrikate, høye volumprodukter, som ellers ville være kostbare å produsere. MIM råstoff kan bestå av en mengde metaller, men vanligst er rustfritt stål, mye brukt i pulvermetallurgi . Etter den første støpingen fjernes råstoffbindemidlet, og metallpartiklene blir diffusjonsbundet og fortettet for å oppnå de ønskede styrkeegenskaper. Den siste operasjonen krymper vanligvis produktet med 15% i hver dimensjon.
Markedet for injeksjonsstøping av metall har vokst fra 9 millioner dollar i 1986 til 382 millioner dollar i 2004 til mer enn 1,5 milliarder dollar i 2015. En relatert teknologi er keramisk pulverinjiseringsstøping, noe som fører til om lag USD 2 milliarder dollar. Mesteparten av veksten de siste årene har vært i Asia.
Prosess
Prosesstrinnene involverer å kombinere metallpulver med polymerer som voks og polypropylenbindemidler for å produsere "råstoff" -blandingen som injiseres som en væske i en form ved bruk av plastinjiseringsmaskiner. Den støpte eller "grønne delen" blir avkjølt og kastet ut av formen. Deretter fjernes en del av bindematerialet ved bruk av løsningsmiddel, termiske ovner, katalytisk prosess eller en kombinasjon av metoder. Den resulterende, skjøre og porøse (40 volumprosent "luft") delen er i en tilstand som kalles det "brune" stadiet. For å forbedre håndteringen kombineres ofte bindingen og sintringen til en enkelt prosess. Sintring varmer pulveret til temperaturer nær smeltepunktet i en beskyttende atmosfæreovn for å fortette partiklene ved å bruke kapillærkrefter i en prosess som kalles sintring . MIM-deler blir ofte sintret ved temperaturer som er nesten høye nok til å indusere delvis smelting i en prosess betegnet sintring av væskefase. For eksempel kan et rustfritt stål varmes opp til 1350 til 1400 grader celsius). Diffusjonshastighetene er høye, noe som fører til høy krymping og fortetting. Hvis det utføres i vakuum, er det vanlig å nå 96–99% fast tetthet. Sluttproduktmetallet har sammenlignbare mekaniske og fysiske egenskaper med glødede deler laget med klassiske metallbearbeidingsmetoder. Etter sintring varmebehandlinger for MIM er de samme som på andre fabrikasjonsveier, og med høy tetthet er MIM-komponenten kompatibel med metallbehandlingsbehandlingene som plating , passivering , glødning, karburering, nitrering og utfelling herding.
Søknadene
Vinduet med økonomisk fordel i metallsprøytestøpte deler ligger i kompleksitet og volum for små deler. MIM-materialer kan sammenlignes med metall dannet ved konkurrerende metoder, og sluttprodukter brukes i et bredt spekter av industrielle, kommersielle, medisinske, tannlege-, skytevåpen-, rom- og bilapplikasjoner . Dimensjonelle toleranser på ± 0,3% er vanlige, og maskinering er nødvendig for nærmere toleranser. MIM kan produsere deler der det er vanskelig, eller til og med umulig, å produsere en gjenstand effektivt gjennom andre produksjonsmidler. Ideelt sett er minst 75 dimensjonsspesifikasjoner i en komponent med maksimal størrelse på 25 mm og 10 g masse best - som for eksempel nødvendig for klokkesaker, mobiltelefonplugger og bærbare datamaskinhengsler. Økte kostnader for tradisjonelle produksjonsmetoder iboende for en del kompleksitet, slik som interne / eksterne gjenger, miniatyrisering eller identitetsmerking, øker vanligvis ikke kostnadene i en MIM-operasjon på grunn av fleksibiliteten i sprøytestøping.
Andre designfunksjoner som kan implementeres i MIM-operasjonen inkluderer produktkoder, delenummer eller datostempler; deler produsert til nettovikt og reduserer materialavfall og -kostnader; Tetthet kontrollert til innenfor 95–98%; Sammenslåing av deler og komplekse 3D geometrier.
Muligheten til å kombinere flere operasjoner i en prosess sikrer at MIM er vellykket med å spare både levetider og kostnader, og gir betydelige fordeler for produsentene. Støpeprosessen for metall kan være en grønn teknologi på grunn av den betydelige reduksjonen i svinn sammenlignet med "tradisjonelle" produksjonsmetoder som CNC-maskinering med 5 akser. Noen av de eldre operasjonene genererer imidlertid giftige utslipp som formaldehyd, kaster klorerte løsemidler og må brenne av voks eller andre polymerer, noe som fører til utslipp av klimagasser.
Det er et bredt spekter av materialer tilgjengelig når du bruker MIM-prosessen. Tradisjonelle metallbearbeidingsprosesser involverer ofte en betydelig mengde materialavfall, noe som gjør MIM til et svært effektivt alternativ for fremstilling av komplekse komponenter som består av dyre / spesielle legeringer ( koboltkrom , 17-4 PH rustfritt stål , titanlegeringer og wolframkarbider ). MIM er et levedyktig alternativ når ekstreme tynne veggsspesifikasjoner (dvs. 100 mikrometer) er påkrevd. I tillegg har kravene til EMI-skjerming ( elektromagnetisk interferens ) presentert unike utfordringer, som oppnås med suksess gjennom bruk av spesiallegeringer.