






Armlene boks tilbehør sprøytestøpe
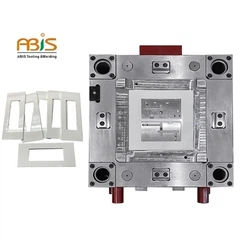
Med forskjellige modeller finnes det mange typer armlensbokstilbehør, som alle er forskjellige. Denne artikkelen velger ut to av dem for å introdusere nøkkelpunktene i formdesignen. De to typene tilbehør kalles plastdel én og plastdel to, og produktdiagrammene deres er vist i figur 1. Maksimal dimensjon på plastdel én er 83,83 mmX43,92mmX76,66 mm, gjennomsnittlig veggtykkelse er 1,52 mm, og massen av plastdelen er 26,2 gram. Maksimal dimensjon på plastdel to er 83,93 mmX29,92mmX95,30mm, og gjennomsnittlig veggtykkelse er 1,52 mm. Kvaliteten på delene er 23,7 gram. Materialene til de to plastdelene er FPP TSOP-AT5HF, og krympingshastigheten er 0,0095. Begge plastdelene er utseendedeler. Selve plastdelene må ikke ha sveisemerker, bobler, grader og andre injeksjonsfeil.

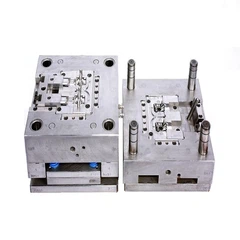
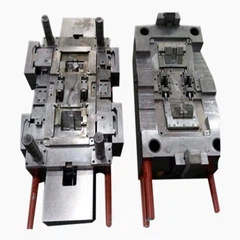
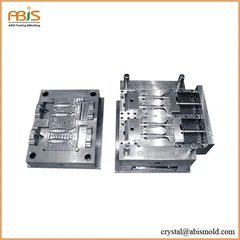
Armlenet boksen tilbehør plast del er en bil del av Canada GTS selskapet. Denne artikkelen tar plastdel én og plastdel to som eksempler for å introdusere utformingen av den skrånende glideren og strukturen til formen som drives av sylinderen. Det kan ses av figur 1 at både plastdel 1 og plastdel 2 er små plastdeler, med ulik form men ikke stor forskjell i størrelse. Formstrukturen til plastdelene er lik, formen er glatt, og sidene på de to endene er utformet med flere bein. Posisjonen er skråstilt, se 3D-diagrammet. Innsiden av bakformen til de to plastdelene er glatt, uten bein- og søyleposisjoner. Siden de to plastdelene har en lukket form på alle sider, er høyden på plastdelene relativt stor, og derfor har plastdelene stor strammekraft når de skytes ut. For denne typen plastdeler er det ikke mulig å designe et fingerbøl innvendig ved utkasting, fordi utkastkraften er stor og utkaststiftområdet er lite, noe som lett gjør toppen av plastdelen hvit. Brikker forårsaker ulemper. For det tredje påvirker det formåpningsslaget og injeksjonssyklusen.
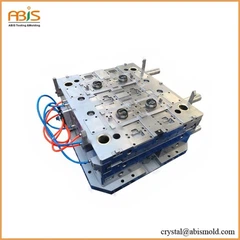
Formdesignets hulromsrangering er 1 pluss 1, og de to sidene av de to plastdelene som må utformes er designet på formens driftsside og den ikke-operative siden. De to utkastsylindere er utformet på henholdsvis himmel- og jordsiden. Formdesignen bruker en ikke-standard formbase 26"x31", der tykkelsen på A-platen er 190,5 mm, prosessen med å smelte plasten er lengre, og en enkelt åpen varm dyse er designet. Den smeltede plasten kommer inn i løperen på skilleflaten fra den varme dysen, og sprøytes deretter inn i bunnen av kanten av plastdelen gjennom hornporten. Vannhornene kan kuttes automatisk etter at formen er åpnet uten å påvirke utseendet til plastdelene, så den er mye brukt i europeiske og amerikanske eksportformer.
Når det gjelder formstyrke, har mange formdesignbøker relaterte beregningsformler. På grunn av kompleksiteten og variasjonen til strukturen til plastdelen, er strukturen til formhulen og spenningstilstanden svært komplisert. For en spesifikk plastdel er det nødvendig å ta hensyn til styrken til formen. I formen i dette eksemplet, fordi begge sider av plastdelen er utformet med glidere og hulrommet er åpent, kan ikke styrken til hulrommet ignoreres, som vist i figur 4. Av denne grunn kan tykkelsen på bunnen av hulrom må økes for å sikre styrke. I tillegg er de fire hjørnene på den fremre formkjernen designet for å øke nøyaktigheten av posisjonering og formklemming. Ved utforming av tigerens munn må man være oppmerksom på retningen til tigerens munn. Tigerens munning på den fremre formkjernen er forsenket slik at den bakre formkjernen kan låse den fremre formkjernen.
Benposisjonene til de to plastdelene er skråstilt, så glideblokkene på begge sider er de skråstilte glideblokkene til den bakre formen. Alle gliderne drives av den skråstilte styrestolpen. Fordi A-platen er veldig tykk, låses alle de skrå styrestolpene av trykkplaten, og malen har et overhalingshull. Den skrå overflaten og bunnflaten på den skrå glideren er alle utformet med sliteplater. Plasseringen av glidebryteren tar i bruk DMEs tigerspenneposisjonering.
De fremre og bakre formene og gliderne er alle designet for direkte vanntransport for å sikre normal sprøytestøping. All vanntransport bruker en lang halsdyse direkte koblet til formkjernen for å unngå vannlekkasje forårsaket av bruk av forklær. Når du bruker en lang hals, hvis halsen er eksponert på overflaten av formen, må du passe på å beskytte halsen mot kollisjon for å unngå å bryte halsen. I dette settet med former er svelgleddet skjult i formbunnen.
Når det gjelder utstøting av plastdeler, har den forrige artikkelen analysert ulempene ved direkte utstøting av utkasterpinnen. Dette settet med støpeformer er designet med strukturen rett utkast og skyveblokkutkast. Hver plastdel bruker to rette topper og en skyveblokk. Denne typen plastdel har en spesiell form. Hvis skyveplaten er designet for å skytes ut, vil behandlingen av skyveplaten være komplisert, og kraften vil være ujevn og lett å bære. Utformingen av push-blokken er det beste valget. Når den ytre plassen er begrenset, forenkles skyveblokken til en rett topp. Utstøterstangen til skyveblokken er utformet med en styrehylse for å unngå slitasje. Den midtre støttekanten på fingerbølplaten og B-platen unngås for å forbedre føringsnøyaktigheten.
Ejektorplaten drives av en oljesylinder, som er festet på B-platen med en brakett. Hodet på stempelstangen til oljesylinderen er utformet med et ledd, som er festet på fingerbølplaten. Fingerbølbrettet styres av en reisebryter.
ABIS MOLD TECHNOLOGY CO., LTD
Daisy Wang (salgsingeniør)
M: pluss 86-150 1652 6799
E: daisy@abismold.com
A: Building B#, YingKeli Industrial Part, LongDong Community, LongGang District, Shenzhen, Kina 518116
WhatsApp: pluss 86 136 8261 9739
Skype: daisymold@outlook.com