






Plast injeksjon mold grunnleggende kunnskap
Hva er sprøytestøping?
For å si er i utgangspunktet sprøytestøping er prosessen med å tvinge smeltet plast inn i et støpehulrom. Når plasten er avkjølt, kan delen skje ut. Det er nyttig når delene er for komplekse eller koster uoverkommelige for maskinen. Med denne prosessen kan mange deler gjøres samtidig, ut av samme form
Sprøytestøping er prosessen med å tvinge smeltet plast inn i et støpehulrom. Når plasten er avkjølt, kan delen skje ut. Sprøytestøping brukes ofte i masseproduksjon og prototyping. Sprøytestøping er en relativt ny måte å produsere deler på. De første sprøytestøpemaskiner ble bygget på 1930-tallet.
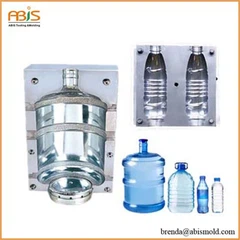
Sprøytestøping er en plastdannende prosess som brukes i produksjonen av de fleste (ca. 70%) plastdeler. Andre plastdannende prosesser inkluderer blåsestøping, trykkdannende og termoforming. Sprøytestøping brukes vanligvis i høyhastighetsproduksjonen av lavkostede deler med høy volum, som videokassettvesker, plastikkkopper, skriverdeler, kjøleskapdeler, bildeler og andre elektroniske deler som foringsrør, gir.
Prosessen med sprøytestøping begynner med en fat full av varm, flytende plast. Plastet rammes ved høyt trykk i en form. Når plasten fyller støpeformen, får den avkjøle og størkne. Den ferdige delen ekstraheres deretter (vanligvis automatisk) fra formen. Du vil lære mer om injeksjonsprosessen i neste ukes laboratorium. Denne uken vil vi konsentrere oss om mold design og analyse.
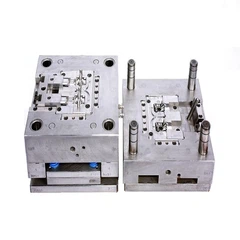
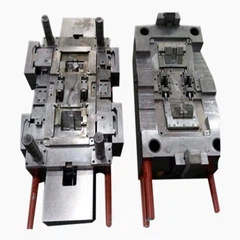
Formen definerer formen på delen, så vel som banen hvor den smeltede plast flyter fra fatet. En enkel form har flere funksjoner:
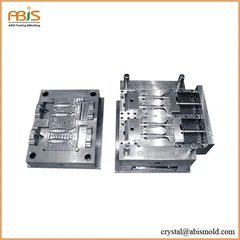
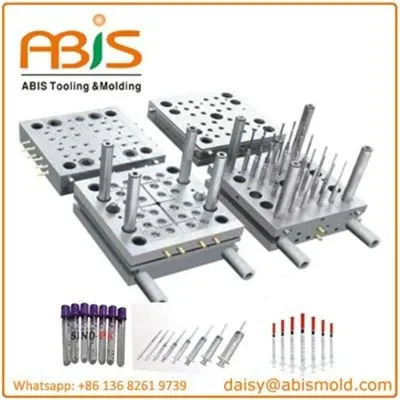
Faste og bevegelige platene - Dette er rektangulære blokker av aluminium eller stål i hvilken formen på delen er kuttet.
Hule - Når de faste og bevegelige platene berører, definerer rommet som er dannet av utsnittene kalt hulrommet, formen på delen.
Sprue - Spruen er et hull kuttet i midten av den faste platen. Smeltet plast strømmer fra spruen for å fylle hulrommet.
Løpere - Løpere er kanaler kuttet inn i platene som gir smeltet plast fra spruen til portene.
Gates - Gates er små åpninger mellom løpere og hulrom. Dette er punktene hvor plast går inn i hulrommet. De er generelt små, slik at den ferdige delen lett kan brytes vekk fra det ubrukelige sprue og løpematerialet
Generell trinnsprosess i sprøytestøping er støpeformet nær innsprøytning vogn fremover - injeksjon plast - dosering - vognreturtak - mugg åpen - utkast del
Det er seks hovedtrinn i injeksjonsprosessen
1. Klemming
En sprøytestøpe maskin består av tre grunnleggende deler; Mugg pluss klem- og injeksjonsenheter. Klemmenheten er det som holder formen under trykk under injeksjon og avkjøling. I utgangspunktet holder den de to halvdelene av sprøytestøpe sammen.
2. Injeksjon
Under injeksjonsfasen lastes plastmateriale, vanligvis i form av pellets, inn i en beholder på toppen av injeksjonsenheten. Pelletsene strømmer inn i sylinderen hvor de oppvarmes til de kommer til smeltet form (tenk på hvordan en varm limpistolen fungerer her). Innenfor varmesylinderen er det en motorisert skrue som blander de smeltede pelletsene og tvinger dem til enden av sylinderen. Når nok materiale har akkumulert foran skruen, begynner injeksjonsprosessen. Den smeltede plast settes inn i formen gjennom en sprue , mens trykket og hastigheten kontrolleres av skruen. Merk: Noen sprøytestøpe maskiner bruker en ram i stedet for en skrue. · I utgangspunktet strekker skruen fra hopperen til injeksjonskammeret.
3. Bolig
Boligfasen består av en pause i injeksjonsprosessen. Den smeltede plasten er injisert i formen og trykket påføres for å sikre at alle formhulene fylles.
4. Kjøling
Plastplaten får avkjøles til sin faste form i formen. Det bruker vanligvis kjøleprosessen i støpebase, kjøleprosessen ble gjort kompakt med injeksjonsmaskin, slik at den kan gjøre automatisk ved å sette i injeksjonsmaskin
5. Muggåpning
Klemmenheten åpnes, som skiller de to halvdelene av formen i toplattemodell, men i treplattemodell vil skimmelen skille seg i tre halvdeler, inkludere skjærløpsprosess.
6. Ejection
En utstøtende stang og plate skiller ut det ferdige stykket fra formen. De ubrukte spruer og løpere kan resirkuleres for bruk igjen i fremtidige molds. Utsprøytning av deler som vanligvis gjøres ved ejektorsystem, ejektorsystem består av ejektorstang, fjær-, ejektorplate og ejector-bakplater.