

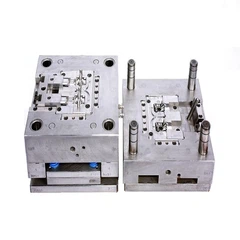





To spotfarge eller prosessfarge plastinjeksjon moldingproduktene er samme råvarene ble blandet inn to forskjellige farger utarbeidet av to samme struktur, samme størrelse, plastinjeksjon moldingmaskinen var to farger smelte, og deretter injisert gjennom en dyse molding dør i. Sprøytestøpte produkter i plast med fargeseparasjon, og blande, eller er uregelmessig mønster, og dens effekt er utseendet på vanligeinjeksjon moldingog overflate modifisering er ikke mottatt. To forskjellige spesifikasjoner smelter plastinjeksjon moldingmaskinen munnstykke injeksjon av vekslende plasticizing sylinderen og munnstykke kontrollventilen er mellom kontrollen prosessen. Denne to-fargeinjeksjon moldingmaskinen struktur plast injeksjon, to plast injeksjon enheten samtidig med fôring antall, samme trykk, med injeksjon rate til to forskjellige farger, Smelt gjennom munnstykket med en roterende mandrel injiseres molding mold, den måten kan fås ved injeksjon av ulike mønstre på produkter. De samme to settene med spesifikasjoner, struktur danner det samme utstyret og plast injeksjon mold enhet består. Denne strukturen følger arbeidsmetoder avinjeksjon moldingmaskinen. Plast injeksjon enhet også fullført to etter første injeksjon, to sett av samme struktur forming mold rundt senteret på aksen 180 for, og deretter den andre injeksjon enheten med to forskjellige farger smelte inn i molding dør innen. Med dette ferdig i to forskjellige farger smelte inn i samme molding dør i bevegelse, få to fargerinjeksjon moldingprodukter.
To fargerinjeksjon moldingprodukter, prosessen kjennetegn er som følger.
(1) to fargerinjeksjon moldingapparat av to strukturer, nøyaktig samme spesifikasjoner som plast injeksjon enhet. Munnstykke production behov skal ha en spesiell struktur, eller med transponering av strukturen kan rotere to sett med identisk form mold. Plast injeksjon, krever to sett med plast injeksjon enhet i smelte temperatur, injeksjon press, injeksjon smelte fôring antallet og andre parametere de samme to settene med enheter for å minimere svingninger i forskjellen mellom prosessen parametere.
(2) to fargerinjeksjon moldingPlastprodukter, plastinjeksjon moldingmed de vanlige Produktsammenligninger, når smelte injeksjon temperatur og injeksjon Press har en høyere verdi for parameteren. Hovedårsaken er to fargerinjeksjon moldingmold flyt lengre, mer kompleks struktur, en større injeksjon smelte flyt motstand.
(3) to fargerinjeksjon moldingPlastprodukter til å velge god termisk stabilitet, smelte lav viskositet råvarer, for å unngå høy smelte temperatur, botid i en lang strømningsbane og nedbryting. Programmet mer plast er polyolefin harpiksen materialer som isopor og ABS.
(4) farge plastprodukter,injeksjon molding, for å smelte to forskjellige farger kan være god i molding i mold av sveising, å sikre injeksjon produkter, molding kvalitet, bør være en høyere smelte temperatur, høyere mold temperatur, jo høyere injeksjon press og injeksjon rate.