
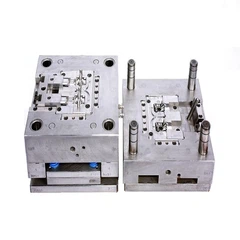
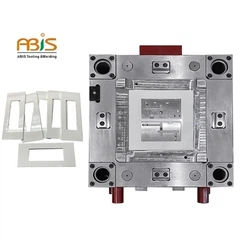


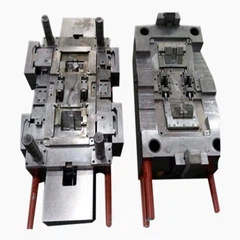



Hva er årsaken til materielle lekkasje på siden av injeksjon mold?
Strekkfasthet koble bolter i injeksjon mold er ikke nok, og det deformerer under høye temperaturer, forårsaker smelte extrude felles slutten ansiktet av mold deler.
Parlamentarisk mugg delene er feil montert og bindende overflaten strammes ikke.
Maskinering presisjon og overflaten råhet integrert enden av maskinering verktøydeler.
Hydraulisk tilkobling bolter er ikke balansert i kraft.
Flyt motstand av materialer i formen er høy eller delen av mugg leppe (munn mugg) er blokkert, forårsaker smelte extrude fra siden.
Når lageret mold varmes opp til en konstant temperatur, bør tilkoblingen bolter strammes igjen. Hvis boltene er strammet igjen, bånd styrken av mugg deler vil være utilstrekkelig og smelte vil være ekstrudert fra felles overflaten av deler.