





Injeksjon mold industri innledet en ny runde med utviklingsmuligheter
Moderne mugg industrien har rykte for "ikke døende industri". Generelt, verdens mold markedet er en mangelvare, og markedets etterspørsel opprettholdes på oss $60 milliarder til oss $65 milliarder. Samtidig, har Kinas mold industrien også innledet en ny runde med utviklingsmuligheter.
Mold hulrom og hulrom kjøling sluttføre utformingen, og så skilt fra mugg, via utstøting systemet vil forlate mugg produkter av hulrom taket, mold lukket igjen for neste injeksjon, injeksjon molding prosessen er en syklus.
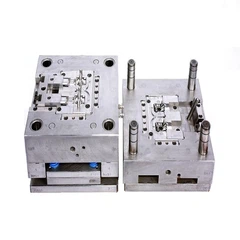
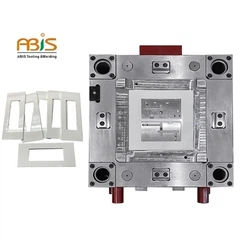
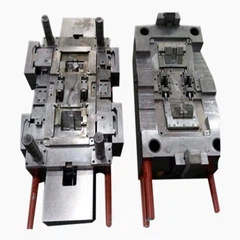
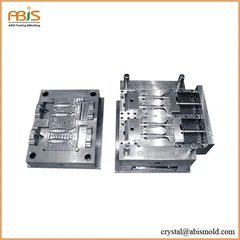
Vanligvis består plast mold av to deler, bevegelige mold og fast mold. Flytte mold er installert på malen bevegelse av injeksjon molding maskinen, og fast mold er installert på malen fast av injeksjon molding maskinen. Under injeksjon molding, er dynamisk dør og faste dø stengt for å danne pøsende systemet og hulrom. Når dør åpnes, skilles dynamisk dør og faste dø for å ta ut av plastprodukter.
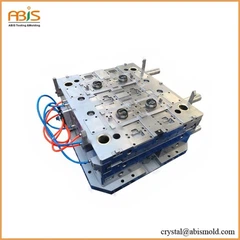
Selv om strukturen i mold kan variere på grunn av ulike og egenskapene til plast, form og struktur plast produktene og typen injektoren, er den grunnleggende strukturen den samme. Mold består hovedsakelig av casting systemet tempering systemet, deler og strukturelle deler. Helle systemet og er en del av den direkte kontakten med plast molding deler, og med plast og produkter, er den mest kompliserte i mold, største endringen, forespørselbehandling glatthet og nøyaktigheten av den høyeste delen.
Under mold injeksjon behandling, vil porten noen ganger holde i gate ermet, så det ikke er lett å komme. Resultater i sprekk skade av produktet når dør åpnes. Operatøren må bruke spissen av kobber stangen for å slå ut fra munnstykket, slik at knust plast kan være løs og deretter av mold, alvorlig påvirker produksjonen effektiviteten. Den viktigste årsaken til denne feilen er at overflaten av membran hullet gate ermet er ikke glatt nok, og omkrets av hullet er noen ganger merket med kniv merker. Etterfulgt av noen injeksjon molding materiale er for myk, mold gate apparatet i bruk etter periode kjegle Kong Xiaoduan deformasjon eller skade, hvis porten munnen sfærisk radian er for liten, forårsaker porten feed produsere riveting hodet her. Konisk hullet gate ermet er vanskelig å bli behandlet. Standard deler bør vedtas så langt som mulig.
Veilederen pin i formen er hovedsakelig fungerer som fast og guide, for å sikre at kjernen og hulrom mold en del under noen omstendigheter ikke kolliderer med hverandre, men ikke veilederen pin som belastningen av mugg eller plassert i. For eksempel under injeksjon genererer dynamisk og fast mold en stor lateral migrasjon kraft. Når dybden av plast ikke er ensartet, er materialflyt hastigheten den tykke veggen stor, som vil generere større press. Hvis siden av plast ikke er symmetrisk, som delte ansikt mold distribuert i skjemaet echelon, er omvendt trykket på motsatt side av mugg ikke lik.
Mugg nivå av produksjonsteknologi, har blitt et mål for produksjon landnivå, en av viktige merker fordi mold i stor grad, bestemmer kvaliteten på produkter, fordeler og nye produkt utvikling evnen. Kina mold og dø næringsutvikling er meget aktiv de siste årene, inkludert oversjøisk eksport markedet er en uunnværlig del av utviklingen av Kina mold og dø industri, er det forstått at i dag, Hongkong er fortsatt i fordelingen av Kinas eksportmarkedet med den største andelen, etterfulgt av Japan og USA, de tre kombinert nesten er mugg halvparten av totale eksport i Kina, men Kinas eksport av mold for low-end produkter, high-end markedet i utviklede land i Europa og USA andel av Kinesiske produkter er også svært lav. Derfor bør Kinas mold industrien aktivt forbedre produktkvaliteten for å forbedre oversjøiske markedsandelen av mold produkter, for å fremme sin egen utvikling.
Derfor, hvis kinesiske mugg produkter vil gå inn i internasjonale markedet i dybden og kontinuerlig utforske nye salgsområder, er det nødvendig for kinesiske mugg produsenter å betale mer oppmerksomhet til kvaliteten på mold.