
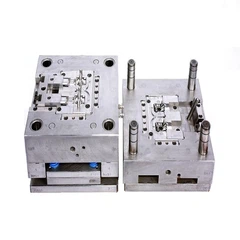
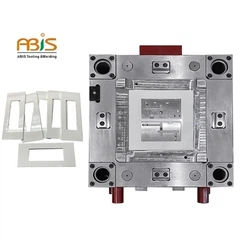


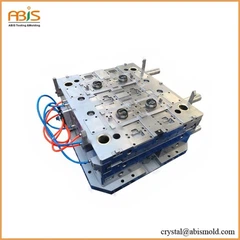
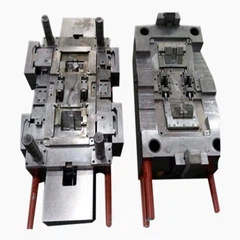



I die støping prosessen er herdeplast harpiks materialet lagt til en separat kammer, ofte kalt bunnen, og tvunget inn ett eller flere lukkede former for polymerisering (herding).
Materialet blir også kalt kanal og flyt sti, slik at materialet å strømme fra tanken til mold hulrom, før du går inn i mugg hulrom gjennom begrensning eller gate. Mange mold hulrom har en enkelt trau. Luften i kammeret er erstattet av innkommende materialet og slippes gjennom en spesielt plassert eksos.
Når materialet er plassert i bunnen, hvor måles i en kompakt måleinstrument og deretter forvarmet til nær polymerisasjon temperaturen. Legg bare nok injeksjon samtidig.
Forvarmet råstoff er matet til bunnen og deretter matet til en mater, som er montert på chute å hindre lekkasje fra gapet mellom stempelet og sjakten. Kjertelen er vanligvis satt inn i injektoren for ytterligere lekke forebygging.
Overflaten av bunnen, hakket, porter, løperen og mold hulrom holder en temperatur som råvaren er raskt befestet, og temperaturen er 280 til 380 ° F materielle egenskapene, utformingen av mold og geometrien i th e delen.
Når die støping materialet når slutten av herding perioden, er komplett støpt materiale demolded, inkludert fjerning av porten, løperen, pisk og bunnen for å danne en herding mat (kalt en rest).
I støping er de materielle forvarming svært viktig. Kalde materialflyt sakte, først på fatet hulrom materialet har ennå ikke nådd slutten, som kan være polymerisasjon. Hvis over situasjonen, produktkvalitet er fattige, ikke bare utseendet, men også gjenspeiles i de mekaniske egenskapene. Noen unntak, for eksempel en liten mengde injeksjon eller noen lav viskositet materiale. Oppvarming kan brukes til å varme lampe eller ovn, men effektiv og brukte metoden er laget av plast varmeelementer for plast molding.